Pompe à vide CNC table aspirante

Machine laser CO2 qui perd de la puissance : causes et solutions

Blog · Machines laser Machine laser CO2 qui perd de la puissance : causes et solutions Tube, refroidissement, miroirs, lentille, focale : la méthode pour trouver pourquoi votre laser CO2 coupe moins bien, et y remédier. Réponse rapide Une baisse de puissance vient rarement du tube en premier. Vérifiez dans l’ordre : la propreté de la lentille et des miroirs, l’alignement du faisceau, la distance focale, la température de l’eau de refroidissement et l’assistance d’air. Ce n’est qu’une fois ces points écartés qu’il faut soupçonner un tube en fin de vie ou l’alimentation haute tension. Votre machine laser CO2 coupait sans difficulté un contreplaqué de 5 mm, et il faut maintenant deux passes ? La gravure est plus pâle, les bords moins nets ? Ce symptôme est l’un des plus courants, et il a presque toujours une cause simple. Voici comment procéder pour la trouver sans remplacer inutilement des pièces coûteuses. 1.Comment fonctionne le trajet du faisceau ? Dans une machine laser CO2, le faisceau naît dans le tube laser, alimenté en haute tension et refroidi par eau. Il est ensuite renvoyé par trois miroirs successifs jusqu’à la tête, où une lentille le concentre en un point minuscule sur le matériau. Chaque élément de cette chaîne peut faire perdre de la puissance : une optique sale absorbe une partie de l’énergie, un miroir désaligné dévie le faisceau, une mauvaise focale l’étale. 2.Les signes qui doivent vous alerter Il faut plus de passes ou une vitesse plus lente pour couper la même épaisseur. La puissance de coupe varie selon l’endroit de la table (bonne d’un côté, faible de l’autre). La gravure est pâle ou irrégulière. Le trait est plus large et les bords plus brûlés qu’avant. La lueur dans le tube change de couleur ou devient instable. Indice important Si la puissance varie selon la zone de la table, le problème est presque toujours un alignement des miroirs, pas le tube. 3.Le diagnostic, dans le bon ordre Étape Ce qu’on vérifie Solution 1. Lentille Traces, dépôts de fumée, points brûlés Nettoyage avec un produit adapté ; remplacement si la lentille est piquée 2. Miroirs Poussière, fumées, rayures Nettoyage des trois miroirs ; remplacement si le revêtement est abîmé 3. Alignement Le faisceau frappe-t-il le centre de chaque miroir ? Test au ruban adhésif et réglage miroir par miroir 4. Focale Distance entre la buse et le matériau Régler la hauteur selon la focale de la lentille 5. Refroidissement Température et circulation de l’eau Maintenir l’eau dans la plage du fabricant ; changer l’eau si trouble 6. Assistance d’air Débit à la buse Contrôler le compresseur, les tuyaux et la buse 7. Tube et alimentation Puissance réelle, courant, âge du tube Diagnostic par un technicien ; remplacement si le tube est usé 4.Nettoyer la lentille et les miroirs C’est la cause la plus fréquente, et la plus simple à corriger. Les fumées de découpe, surtout sur le bois et l’acrylique, se déposent sur la lentille et sur le dernier miroir. Une optique encrassée absorbe l’énergie du faisceau, chauffe et finit par se fissurer. Coupez l’alimentation de la machine et laissez refroidir. Démontez la lentille de la tête en notant son sens de montage (face bombée vers le haut en général). Nettoyez délicatement avec un coton-tige ou un papier optique imbibé d’un nettoyant adapté (alcool isopropylique ou produit spécifique). Inspectez à la lumière : une lentille qui reste tachée ou piquée doit être remplacée. Procédez de même pour les miroirs, puis remontez sans toucher les surfaces avec les doigts. Lentille pour machine laser CO2Voir le produitMiroir pour machine laser CO2Voir le produit 5.Vérifier l’alignement des miroirs Chocs, vibrations ou déplacement de la machine suffisent à désaligner légèrement un miroir. Le test classique consiste à coller un morceau de ruban adhésif de masquage devant chaque miroir, puis à envoyer une impulsion très courte à faible puissance : la marque doit se trouver au centre, et au même endroit quelle que soit la position de la tête sur la table. On règle toujours les miroirs dans l’ordre, du premier (près du tube) au troisième (sur la tête), avec les vis de réglage de chaque support. Cette opération demande de la méthode : en cas de doute, faites-la réaliser par un technicien. Sécurité Le faisceau d’un laser CO2 est invisible et brûle instantanément. Pendant les tests d’alignement, capot fermé autant que possible, lunettes adaptées à la longueur d’onde du CO2, et jamais la main sur le trajet du faisceau. Le tube fonctionne sous très haute tension : ne l’approchez pas machine sous tension. 6.Refroidissement et focale : deux causes sous-estimées Le rendement d’un tube CO2 dépend fortement de sa température. Une eau trop chaude, en été ou avec un simple seau sans refroidisseur, fait chuter la puissance et abrège la vie du tube. Une eau trop froide peut provoquer de la condensation. Maintenez l’eau dans la plage recommandée par le fabricant, utilisez de l’eau déminéralisée et changez-la régulièrement. Côté focale, une lentille mal réglée en hauteur étale le point de chauffe : la découpe paraît « faible » alors que la puissance est intacte. Vérifiez la hauteur de la buse par rapport au matériau après chaque changement de lentille ou d’épaisseur. 7.Quand faut-il remplacer le tube ? Un tube laser CO2 est une pièce d’usure : sa puissance diminue progressivement au fil des heures de fonctionnement, et sa durée de vie dépend beaucoup de son refroidissement et du courant auquel on le fait travailler. Faire tourner le tube en permanence au maximum de sa puissance l’use plus vite. Si tous les points précédents sont en ordre et que la puissance reste insuffisante, le tube ou son alimentation haute tension est probablement en cause. Le remplacement est l’occasion de reconsidérer la puissance adaptée à vos travaux (voir laser CO2 100 W, 160 W ou 300 W). 8.Questions fréquentes À quelle fréquence nettoyer la lentille ? Contrôlez-la chaque semaine en usage régulier, et chaque jour si vous découpez beaucoup de bois ou d’acrylique, qui produisent de nombreuses…
Palpeur CNC : comment régler l’origine de l’axe Z avec précision

Blog · Réglages CNC Palpeur CNC : comment régler l’origine de l’axe Z avec précision Principe, procédure pas à pas, palpeur filaire ou sans fil, erreurs fréquentes : tout pour régler le zéro Z de votre fraiseuse de façon fiable et répétable. Réponse rapide Un palpeur d’axe Z est une plaque d’épaisseur connue reliée au contrôleur. La fraise descend lentement jusqu’à la toucher, le contrôleur détecte le contact et en déduit la position exacte de la surface. C’est plus rapide et bien plus répétable qu’un réglage « à la feuille de papier », à condition de bien renseigner l’épaisseur de la plaque et de garder le contact propre. Chaque fois que vous changez d’outil ou de pièce, la machine doit savoir exactement où se trouve la surface à usiner. Une erreur de quelques dixièmes de millimètre suffit à graver trop profond, à laisser une peau en fin de découpe ou à entailler la table. Le palpeur d’axe Z règle ce problème en quelques secondes. 1.À quoi sert l’origine Z ? Le programme d’usinage (le G-code) exprime toutes les profondeurs par rapport à un point de référence : l’origine pièce. En Z, ce point est le plus souvent le dessus de la pièce, parfois le dessus de la table ou du plateau martyr. Si ce zéro est faux, toutes les profondeurs du programme le sont aussi. Comme chaque outil a une longueur différente une fois serré dans la pince, l’origine Z doit être refaite à chaque changement d’outil, sauf sur les machines équipées d’une mesure automatique de longueur d’outil. 2.Comment fonctionne un palpeur d’axe Z ? Le principe est un simple circuit électrique. La plaque du palpeur est reliée à une entrée du contrôleur, et une pince crocodile est fixée sur la fraise (ou sur la broche). Quand la fraise touche la plaque, le circuit se ferme : le contrôleur arrête immédiatement la descente et enregistre la position. Il suffit ensuite de retrancher l’épaisseur de la plaque pour obtenir la position exacte de la surface sur laquelle elle était posée. Les contrôleurs DSP comme les logiciels type NCSTUDIO ou Mach3 intègrent cette fonction de palpage. 3.Palpeur filaire ou sans fil ? Critère Palpeur filaire Palpeur sans fil Principe Plaque reliée au contrôleur par câble Signal transmis par radio Pince sur la fraise Oui, en général Non, selon les modèles Mise en place Rapide, mais câble à gérer Très rapide, rien à brancher Usage idéal Atelier simple, réglages occasionnels Changements d’outils fréquents, grandes tables Palpeur réglage de l’axe ZVoir le produitPalpeur sans filVoir le produit 4.La procédure pas à pas Serrez l’outil et nettoyez la fraise : copeaux, résine ou poussière peuvent fausser le contact. Placez le palpeur bien à plat sur la surface de référence (dessus de la pièce en général), sous la fraise. Fixez la pince crocodile sur la fraise si votre modèle en a une, puis testez le contact : touchez la plaque avec la pince, le contrôleur doit signaler le signal. Approchez la fraise en manuel à quelques millimètres au-dessus de la plaque. Lancez le cycle de palpage : la fraise descend lentement, s’arrête au contact, puis remonte légèrement. Vérifiez la valeur : l’épaisseur de plaque doit être correctement renseignée dans le contrôleur, sinon le zéro sera décalé d’autant. Retirez le palpeur et la pince avant de lancer le programme. Conseil d’atelier Mesurez l’épaisseur réelle de votre plaque au pied à coulisse ou au micromètre, et reportez cette valeur dans le contrôleur. Une plaque annoncée à 20 mm qui en mesure 19,8 décale toutes vos profondeurs de 0,2 mm. 5.Zéro sur la pièce ou sur la table ? Faire le zéro sur le dessus de la pièce est la méthode la plus courante : les profondeurs de gravure ou de poche sont alors exactes, même si l’épaisseur du panneau varie. En revanche, pour une découpe traversante, faire le zéro sur le plateau martyr garantit que l’outil descend juste ce qu’il faut sous la pièce, quelle que soit son épaisseur réelle. Choisissez la référence cohérente avec celle de votre programme FAO. 6.Machines avec changeur d’outils : le capteur de longueur Sur une fraiseuse équipée d’un changeur d’outils automatique, on utilise en plus un capteur de longueur d’outil fixe, installé à un endroit précis de la table. Après chaque changement, la machine va toucher ce capteur et calcule la différence de longueur avec l’outil de référence. On règle alors l’origine Z une seule fois, et la machine compense automatiquement les outils suivants. 7.Les erreurs fréquentes et leurs solutions Problème Cause probable Solution Le palpage ne s’arrête pas Contact non détecté (pince, câble, entrée) Tester le signal avant chaque cycle, arrêter en cas de doute Profondeurs décalées Épaisseur de plaque mal renseignée Mesurer la plaque et corriger le paramètre Valeurs qui varient d’un essai à l’autre Copeaux, plaque mal posée, vitesse trop rapide Nettoyer, poser à plat, réduire la vitesse de palpage Contact détecté trop tôt Poussière conductrice ou pince touchant la plaque Nettoyer, repositionner la pince Zéro juste mais pièce ratée Référence différente de celle du programme FAO Harmoniser la référence Z (pièce ou table) Si le problème persiste malgré un palpage correct, d’autres causes sont possibles : jeu mécanique, outil qui glisse dans la pince ou planéité de la table (voir ma fraiseuse CNC ne coupe pas correctement). 8.Questions fréquentes Faut-il refaire le zéro Z à chaque changement d’outil ? Oui, sur une machine sans mesure automatique de longueur d’outil, car la longueur qui dépasse de la pince change à chaque outil. Le palpeur fonctionne-t-il sur une pièce en bois ? Oui : la plaque est posée sur la pièce, c’est la fraise et la plaque qui sont conductrices, pas le matériau usiné. Peut-on utiliser le palpeur pour les axes X et Y ? Certains palpeurs en équerre ou palpeurs 3D permettent aussi de trouver les bords de la pièce en X et Y. Un palpeur Z simple ne règle que la hauteur. À quelle vitesse palper ? Lentement : une vitesse de descente faible donne une mesure…

fraise CNC aluminium

Broche CNC refroidie par air ou par eau : laquelle choisir ?

Blog · Broche CNC Broche CNC refroidie par air ou par eau : laquelle choisir ? Refroidissement, puissance, vitesse, porte-outil : les critères pour choisir la broche de votre fraiseuse CNC et la faire durer. Réponse rapide La broche refroidie par eau est plus silencieuse et supporte mieux les longues séries, mais elle demande une pompe, un réservoir et une surveillance du circuit. La broche refroidie par air est plus simple et plus robuste dans un atelier froid ou poussiéreux, mais elle est plus bruyante. Pour la puissance, raisonnez d’abord en matériaux et en taille d’outils, pas en chiffre maximal. La broche est le cœur d’une fraiseuse CNC : c’est elle qui fait tourner l’outil et qui encaisse les efforts de coupe. Son choix conditionne la qualité de finition, les matériaux que vous pourrez usiner, le niveau de bruit dans l’atelier et une bonne part des coûts d’entretien. Pourtant, on la choisit souvent en regardant seulement sa puissance. Voici les critères à examiner vraiment. 1.À quoi sert la broche d’une fraiseuse CNC ? La broche est un moteur électrique à haute vitesse, monté sur l’axe Z, qui entraîne l’outil de coupe. Sur les fraiseuses de découpe et de gravure, elle tourne généralement jusqu’à 18 000 ou 24 000 tr/min. Elle est pilotée par un variateur de fréquence, qui règle la vitesse de rotation à partir des consignes du contrôleur (voir DSP ou NCSTUDIO). En tournant, une broche produit de la chaleur, dans son moteur comme dans ses roulements. Évacuer cette chaleur est indispensable : une broche qui chauffe se dilate, perd en précision et use prématurément ses roulements. D’où les deux grandes familles, selon la façon dont elles sont refroidies. 2.Broche refroidie par eau : silencieuse et stable Un circuit d’eau (ou de liquide de refroidissement) circule autour du moteur. Une pompe, placée dans un réservoir, fait circuler le liquide en continu ; certains ateliers ajoutent un refroidisseur (chiller) pour les travaux intensifs. Avantages : fonctionnement très silencieux, température stable même sur de longues séries, pas de souffle d’air qui soulève la poussière. Contraintes : pompe et tuyaux à surveiller, liquide à renouveler, protection antigel indispensable si l’atelier n’est pas chauffé en hiver. Risque principal : si la pompe s’arrête ou si un tuyau se pince, la broche chauffe très vite. Une sécurité (débitmètre ou contrôle de circulation) est fortement recommandée. 3.Broche refroidie par air : simple et robuste Un ventilateur, généralement monté sur l’arbre de la broche, souffle de l’air sur les ailettes du carter. Aucun circuit externe n’est nécessaire. Avantages : installation simple, pas de pompe ni de liquide, aucun risque de gel, adaptée aux ateliers froids ou aux machines déplacées souvent. Contraintes : plus bruyante, en particulier à haute vitesse, et le flux d’air peut disperser la poussière de bois ou de MDF. Point de vigilance : le refroidissement dépend de la vitesse de rotation. À bas régime prolongé, la broche est moins bien ventilée. 4.Comparatif air / eau Critère Refroidie par eau Refroidie par air Bruit Très faible Plus élevé Stabilité thermique Excellente sur longues séries Bonne, dépend du régime Installation Pompe, réservoir, tuyaux Aucun circuit externe Entretien Liquide, pompe, antigel Nettoyage du ventilateur et des ailettes Atelier froid Antigel obligatoire Aucun problème Atelier poussiéreux Pas de souffle Souffle qui disperse la poussière Usage idéal Production régulière, atelier partagé Atelier simple, machines mobiles 5.Quelle puissance choisir ? Les puissances courantes vont d’environ 1,5 kW pour les petites machines à 9 kW et plus pour les fraiseuses industrielles grand format. Le bon choix dépend surtout de ce que vous usinez : Usage principal Ordre de grandeur Remarque Gravure, plastiques, bois tendre, petites pièces 1,5 à 2,2 kW Outils de petit diamètre, pinces ER11 ou ER20 Menuiserie, panneaux, agencement 3 à 6 kW Passes plus profondes, outils de plus gros diamètre Production intensive, bois massif, aluminium 6 à 9 kW et plus Souvent avec changeur d’outils automatique Attention à un piège fréquent : une broche à haute vitesse délivre son couple maximal à haut régime. À faible vitesse, elle perd beaucoup de force. Pour l’usinage de l’aluminium, qui demande souvent des vitesses plus basses, une broche surdimensionnée est donc préférable à une broche juste suffisante. 6.Porte-outil : pinces ER ou changeur automatique Sur les broches à changement manuel, l’outil est tenu par une pince de serrage ER et un écrou. La taille de la pince (ER11, ER20, ER25…) fixe le diamètre de queue maximal que vous pourrez monter. Sur les machines équipées d’un changeur d’outils automatique (ATC), la broche reçoit des cônes porte-outils qui s’échangent automatiquement entre deux opérations. Pince de serrage ER20Voir le produitPince de serrage ER25Voir le produitÉcrou de serrage ERVoir le produit 7.Bien utiliser et entretenir sa broche Faites chauffer la broche quelques minutes à vitesse progressive avant un travail de précision, surtout par temps froid. Vérifiez le refroidissement à chaque démarrage : circulation du liquide ou rotation du ventilateur. Nettoyez le cône et les pinces : un copeau dans la pince provoque du faux-rond et abîme les roulements. Respectez les vitesses de coupe adaptées au matériau (voir vitesse de coupe en fraisage). Écoutez la broche : un bruit de roulement, des vibrations ou un échauffement anormal justifient un contrôle rapide. Conseil d’atelier Changez le liquide de refroidissement d’une broche à eau au moins une fois par an, et plus souvent s’il se trouble. Un liquide chargé d’algues ou de dépôts finit par réduire le débit sans que l’on s’en aperçoive. 8.Questions fréquentes Peut-on remplacer une broche à air par une broche à eau ? Oui, si la puissance, le diamètre du corps et le variateur sont compatibles. Il faut ajouter le circuit de refroidissement et adapter le support de broche si nécessaire. Une broche à eau peut-elle fonctionner sans pompe quelques minutes ? C’est à éviter : sans circulation, elle chauffe très vite. Même pour un essai court, lancez la pompe avant la broche. Quelle broche pour une fraiseuse de menuiserie ? Pour un usage régulier en panneaux, une broche de 3 à…

Laser CO₂ 100 W, 160 W ou 300 W : quelle puissance choisir ?

Laser CO₂ · Puissance · Guide d’achat Laser CO₂ 100 W, 160 W ou 300 W : quelle puissance choisir ? La puissance d’un laser CO₂ doit être choisie avec le format de table, les matières, l’épaisseur, la cadence et la qualité attendue. Une machine 100 W peut être idéale pour la gravure et les petites productions, tandis que 160 W ou 300 W répondent à des besoins de découpe et de format plus intensifs. 100 W160 W300 WBois & MDFAcrylique & cuir Réponse rapide : choisissez d’abord vos produits et vos formats, puis la puissance. Chez FRCNCTEC, la gamme illustre bien cette logique : FL9060 en 100 W pour un format plus compact, FL1390 et FL1325 autour de 160 W pour des surfaces plus importantes, et FL1325 CL 300 / FL1530 CL 300 pour une configuration 300 W orientée découpe plus intensive. 1. Pourquoi « plus de watts » ne répond pas à toute la question La puissance du tube influence la capacité de coupe et la vitesse possible, mais la machine doit être considérée comme un ensemble. Le format de travail, la table, l’assistance d’air, l’extraction des fumées, le refroidisseur, la qualité des optiques et les paramètres logiciels ont un impact direct sur le résultat. Un atelier de personnalisation d’objets n’a pas les mêmes besoins qu’un fabricant d’enseignes grand format. Choisir 300 W pour graver de petites plaques toute la journée peut être moins pertinent qu’une machine plus compacte, mieux adaptée aux pièces. 2. Laser CO₂ 100 W : gravure, petite série et polyvalence La FL9060 est présentée avec une puissance de 100 W et une vocation de gravure et découpe sur des matériaux non métalliques comme le bois, le cuir, le papier, la mousse, le polystyrène et plusieurs plastiques compatibles. Cette puissance est particulièrement intéressante lorsque l’atelier privilégie la finesse, la gravure, les objets personnalisés, les prototypes et des pièces de dimensions modérées. 3. 160 W : un compromis pour panneaux et production polyvalente La FL1325 est présentée avec un tube CO₂ de 160 W et une grande zone de travail de 1300 × 2500 mm. La FL1390 utilise également une source d’environ 160 W sur un format 1300 × 900 mm. Ce niveau de puissance répond à des besoins plus soutenus de découpe de matériaux compatibles, tout en restant adapté à la gravure. Le choix entre FL1390 et FL1325 dépend alors autant du format des plaques que de la puissance. 4. 300 W : pour gagner en capacité de découpe et en cadence La FL1325 CL 300 est équipée d’un tube CO₂ de 300 W et d’une architecture orientée grand format. FRCNCTEC indique notamment une capacité de découpe du MDF jusqu’à 18 mm pour cette référence, selon les conditions et réglages adaptés. Une puissance de 300 W devient intéressante lorsque la découpe prend le pas sur la gravure fine, que les matières sont plus épaisses ou que le temps de cycle est un critère majeur. 5. Comparatif 100 W / 160 W / 300 W Puissance Profil d’usage Points forts À surveiller 100 W Gravure, personnalisation, petites séries Polyvalence et format compact selon modèle Cadence et épaisseurs de coupe à valider 160 W Découpe / gravure polyvalente Bon équilibre pour panneaux et signalétique Choisir surtout le bon format de table 300 W Découpe plus intensive Réserve de puissance et cadence Investissement, refroidissement, extraction et essais matière 6. Le format de travail peut être plus important que 60 ou 100 W supplémentaires Avant de comparer la puissance, mesurez vos matières brutes. Si votre production utilise principalement des panneaux de grand format, une table trop petite provoquera des reprises, des découpes en plusieurs étapes ou une impossibilité de charger la matière correctement. FL9060 Format plus compact pour objets, petites plaques, gravure et découpe. FL1390 1300 × 900 mm : compromis entre surface utile et encombrement. FL1325 1300 × 2500 mm : adapté aux panneaux et aux productions de signalétique. 7. Quels matériaux prendre en compte ? Les lasers CO₂ sont utilisés sur de nombreux matériaux non métalliques : bois, MDF, contreplaqué, acrylique, papier, carton, cuir, tissu, mousse et certaines matières plastiques compatibles. Tous les plastiques ne doivent toutefois pas être découpés au laser. Sécurité matièreNe découpez jamais une matière plastique inconnue. Certains polymères peuvent libérer des fumées corrosives ou toxiques et endommager la machine. Identifiez la matière et consultez sa fiche technique avant essai. 8. Refroidissement, extraction et assistance d’air Lorsque la puissance augmente, l’environnement machine devient encore plus important. Le tube laser doit fonctionner avec un refroidissement adapté ; les fumées doivent être captées efficacement ; l’assistance d’air aide à la qualité de coupe et à la protection de l’optique. Les fiches techniques FRCNCTEC présentent des chillers industriels, des extracteurs de fumées et des compresseurs adaptés aux différentes configurations. Ces éléments doivent être intégrés au budget et à l’aménagement de l’atelier. 9. Comment choisir sans se tromper Listez vos produitsEnseignes, maquettes, objets, textile, panneaux, PLV ou prototypes. Mesurez les formatsNotez la taille des plaques achetées et celle des pièces finies. Classez les épaisseursConcentrez-vous sur les épaisseurs représentant la majorité des commandes. Faites un testDemandez un essai de coupe et de gravure avec vos propres fichiers et matières. 10. Tableau de décision rapide Votre priorité Puissance à étudier en premier Pourquoi Objets personnalisés et gravure 100 W Puissance cohérente pour un atelier orienté détails et petites pièces. Panneaux et enseignes polyvalentes 160 W Équilibre intéressant avec des formats 1390 ou 1325. Découpe MDF et cadence supérieure 300 W Plus de réserve de puissance sur les configurations CL 300. Découpe de métal Laser fibre Le CO₂ de cette gamme est orienté matériaux non métalliques ; étudiez une source fibre pour les métaux. FAQ : puissance d’un laser CO₂ Un laser 300 W grave-t-il mieux qu’un 100 W ? Pas nécessairement. La qualité de gravure dépend de la focalisation, des paramètres, de la mécanique et de la matière. La puissance supérieure est surtout intéressante pour la capacité et la cadence de coupe. Quelle puissance pour découper du MDF ?…

DSP ou NCSTUDIO : quel contrôleur choisir pour une fraiseuse CNC ?

CNC · Contrôleur · Logiciel DSP ou NCSTUDIO : quel contrôleur choisir pour une fraiseuse CNC ? Le contrôleur est l’interface entre le G-code et les mouvements de la machine. Deux approches se rencontrent régulièrement sur les routeurs CNC : une commande DSP dédiée et une solution pilotée depuis un PC comme NCSTUDIO. Le bon choix dépend surtout du flux de fichiers et de l’organisation de l’atelier. DSPNCSTUDIOG-codeFAOProduction Réponse rapide : un contrôleur DSP privilégie une commande dédiée et compacte au poste machine ; NCSTUDIO s’inscrit dans un environnement PC avec écran et interface logicielle plus large. Les fonctions exactes varient selon la version et la configuration : validez toujours les axes, entrées/sorties, palpeurs et options nécessaires. 1. À quoi sert le contrôleur d’une fraiseuse CNC ? Après la conception CAO et la préparation FAO, le post-processeur génère un programme G-code. Le contrôleur lit ces instructions et commande les axes, la broche et certaines fonctions auxiliaires de la machine. Il gère notamment les déplacements, les origines, les vitesses et l’exécution du cycle. Une erreur de choix ou de configuration du contrôleur peut compliquer un flux pourtant simple sur le papier. Il faut donc penser à l’usage quotidien : qui charge les fichiers, où se trouve le poste informatique, comment sont gérées les corrections et quelles options doivent être commandées. 2. Contrôleur DSP : une commande dédiée au poste machine FRCNCTEC commercialise notamment un contrôleur DSP A11 CNC. Ce type de commande prend la forme d’une interface dédiée conçue pour piloter la machine sans avoir à utiliser en permanence une interface PC complète devant l’opérateur. Dans un atelier, cette approche peut être appréciée pour la simplicité du poste : le fichier est préparé en amont, transféré, puis l’opérateur gère l’origine et le cycle depuis la commande dédiée. 3. NCSTUDIO : pilotage depuis un environnement PC NCSTUDIO est utilisé sur certaines fraiseuses de la gamme, notamment la FC1530 avec NCSTUDIO. Le pilotage s’effectue depuis un ordinateur équipé du logiciel de commande. Cette logique peut être intéressante lorsque l’atelier souhaite visualiser davantage d’informations sur un grand écran, accéder facilement aux fichiers et conserver un poste informatique dédié à proximité immédiate de la CNC. 4. Comparatif DSP / NCSTUDIO Critère DSP NCSTUDIO Interface Commande dédiée Logiciel sur PC Encombrement au poste Très compact Nécessite un poste informatique Gestion des fichiers Transfert vers la commande selon modèle Accès depuis l’environnement PC Confort visuel Écran plus compact Grand écran possible Profil d’utilisateur Opérateur souhaitant une commande machine dédiée Atelier habitué au pilotage informatique Attention« DSP » et « NCSTUDIO » désignent des familles de solutions. Les fonctions disponibles dépendent de la version installée, des cartes, du firmware et du câblage de la machine. Vérifiez la configuration exacte avant achat ou remplacement. 5. Le post-processeur est plus important que le nom du contrôleur La FAO doit produire un G-code interprété correctement par le système de commande. Il est donc essentiel de disposer d’un post-processeur validé pour la machine. Un programme peut être syntaxiquement correct tout en générant un comportement inattendu si les conventions d’origine, de broche ou de changement d’outil ne correspondent pas. Avant la mise en production, testez les programmes sur une pièce simple et vérifiez les déplacements à vitesse réduite. 6. Quelle solution pour un atelier avec plusieurs opérateurs ? Lorsque plusieurs personnes utilisent la CNC, la standardisation devient essentielle. Un contrôleur très simple n’élimine pas le besoin de procédures. Il faut définir : nommage des fichiers, origine pièce, montage de l’outil, vitesse d’avance, validation du programme et comportement en cas d’arrêt. DSP Peut réduire les manipulations informatiques au poste si le flux est déjà préparé et standardisé. NCSTUDIO Peut offrir plus de confort pour visualiser les fichiers et les informations de commande sur un écran PC. Dans les deux cas La formation, le post-processeur et les procédures d’origine restent indispensables. 7. Remplacement ou dépannage d’un contrôleur : les vérifications Identifier la référenceNotez modèle, version, connectique et paramètres avant démontage. Sauvegarder les paramètresConservez les valeurs d’axes, vitesses, accélérations et entrées/sorties. Vérifier la compatibilitéMoteurs, drivers, palpeur, variateur, capteurs et sécurité doivent être pris en compte. Tester progressivementCommencez sans outil, puis validez origine, sens des axes et limites avant usinage. 8. Quel contrôleur choisir selon votre organisation ? Organisation Orientation à étudier Pourquoi Fichiers préparés dans un bureau séparé DSP Commande dédiée au poste pour lancer des programmes déjà validés. PC permanent à côté de la machine NCSTUDIO Flux de fichiers et pilotage dans le même environnement. Formation de nouveaux opérateurs Les deux Le plus important est la procédure standardisée et l’ergonomie réellement testée. Machine avec nombreuses options À valider techniquement Les entrées/sorties et fonctions supplémentaires doivent être compatibles. FAQ : DSP ou NCSTUDIO Peut-on envoyer le même G-code vers les deux systèmes ? Pas automatiquement. Il faut utiliser un post-processeur compatible avec la machine et vérifier les commandes prises en charge. Un DSP fonctionne-t-il sans ordinateur au poste ? Le principe d’une commande DSP dédiée est justement de pouvoir exécuter la machine depuis son interface ; la préparation CAO/FAO reste réalisée sur un ordinateur en amont. NCSTUDIO nécessite-t-il un PC dédié ? Dans les configurations utilisant NCSTUDIO, le contrôle s’effectue depuis un environnement informatique. La configuration exacte du poste dépend de la machine. Peut-on remplacer un contrôleur soi-même ? Un remplacement implique paramètres, câblage et vérifications de sécurité. Pour une machine de production, il est préférable de faire valider la compatibilité et la mise en service. Besoin de valider votre configuration ? Vous hésitez entre une commande DSP et une CNC pilotée sous NCSTUDIO ? Envoyez votre type de production, votre logiciel FAO et les options de machine nécessaires pour vérifier la configuration la plus cohérente. Demander un devis +33 (0) 6 02 04 03 35 Liens internes conseillés : contrôleur DSP A11, FC1530 NCSTUDIO, pièces CNC, Services et Formation.

Moteur pas à pas ou servomoteur CNC : quelles différences pour une fraiseuse ?

CNC · Motorisation · Guide technique Moteur pas à pas ou servomoteur CNC : quelles différences pour une fraiseuse ? La motorisation influence directement la façon dont une fraiseuse CNC accélère, tient sa trajectoire et répète les mouvements. Les moteurs pas à pas restent parfaitement adaptés à de nombreux routeurs ; les servomoteurs prennent l’avantage lorsque la dynamique, la vitesse et le contrôle de position deviennent prioritaires. Moteur pas à pasServomoteurPrécisionVitesseProduction Réponse rapide : le moteur pas à pas convient très bien aux machines compactes et à de nombreuses productions 3 axes. Le servomoteur apporte généralement davantage de dynamique et un retour de position, ce qui le rend particulièrement intéressant sur les grands formats et les machines de production. Le choix doit être cohérent avec toute l’architecture de la CNC. 1. Pourquoi la motorisation compte autant sur une CNC Le moteur ne coupe pas la matière : c’est la broche et la fraise qui réalisent l’usinage. Mais les moteurs déplacent les axes X, Y et Z selon le programme. Une trajectoire parfaite dans la FAO ne donnera donc un bon résultat que si la mécanique et la motorisation sont capables de l’exécuter avec régularité. Il faut distinguer la précision théorique du programme et la précision réellement obtenue. La rigidité du bâti, les guidages, les vis à billes ou crémaillères, les jeux mécaniques, l’outil et le bridage interviennent aussi. La motorisation est une pièce du système. 2. Comment fonctionne un moteur pas à pas ? Un moteur pas à pas avance par incréments angulaires commandés électriquement. Cette architecture permet un positionnement précis et relativement simple à piloter. Elle est très répandue sur les routeurs CNC compacts et intermédiaires. Sur plusieurs machines FRCNCTEC, notamment la FC1530 avec NCSTUDIO, les axes utilisent des moteurs pas à pas. Cette solution reste pertinente lorsque les vitesses et accélérations demandées sont compatibles avec la charge de la machine. 3. Comment fonctionne un servomoteur ? Un servomoteur est associé à un système de retour de position, généralement via un codeur. La commande compare la position demandée à la position mesurée et corrige le mouvement. Cette boucle fermée permet une gestion plus fine de la dynamique et des erreurs de suivi. Les modèles de production plus grands ou plus rapides utilisent fréquemment cette technologie. La FC2030 est par exemple présentée avec des servomoteurs, et plusieurs machines ATC emploient également une motorisation servo. 4. Comparatif pas à pas / servo Critère Moteur pas à pas Servomoteur Principe Déplacement par pas commandés Commande avec retour de position Complexité Architecture plus simple Commande et réglages plus élaborés Dynamique Très correcte pour de nombreux usages Avantage sur accélérations et vitesses élevées Retour de position Dépend du système utilisé Élément central du fonctionnement servo Profil de machine Compacte à intermédiaire Production, grands formats, forte dynamique 5. La vitesse maximale ne doit pas être l’unique critère Une machine peut afficher des déplacements rapides impressionnants sans que cela améliore la coupe si les outils et les matériaux exigent une avance modérée. L’intérêt du servo se voit aussi dans les accélérations, les changements de direction, le maintien de la trajectoire et la capacité à déplacer un portique lourd. À retenirPour comparer deux CNC, regardez ensemble la motorisation, le type d’entraînement, la masse du portique, les guidages, la rigidité et les vitesses de travail — pas seulement la vitesse de déplacement à vide. 6. Pour quels usages un moteur pas à pas reste-t-il un excellent choix ? Prototypage Pièces unitaires, maquettes, gravure et travaux variés avec cadence modérée. Petites séries Découpe et gravure répétables lorsque le temps de cycle n’est pas le facteur principal. Budget maîtrisé Permet de concentrer l’investissement sur la broche, le vide, l’aspiration et l’outillage. 7. Quand le servomoteur devient-il particulièrement intéressant ? Le servo mérite d’être privilégié lorsque la machine est grande, que le portique est lourd, que les accélérations sont fréquentes ou que l’atelier cherche à réduire les temps improductifs. C’est également cohérent sur une CNC ATC destinée à enchaîner des cycles automatisés pendant plusieurs heures. Dans une production de panneaux, le temps gagné entre les trajectoires et lors des repositionnements peut devenir important à l’échelle d’une journée entière. 8. Exemples dans la gamme FRCNCTEC Modèle Motorisation indiquée Lecture du besoin FC1530 NCSTUDIO Moteurs pas à pas Routeur 3 axes polyvalent avec table aspirante et format 1530. FC2030 Servomoteurs Grand format 2000 × 3000 mm orienté production. FC1326ATC Servomoteurs Machine multi-outils avec cycle automatisé. 9. Les questions à poser avant de choisir Quelle taille de table ?Un grand portique impose des contraintes différentes d’une machine compacte. Quelle cadence ?Mesurez les heures de production quotidiennes et les temps de cycle visés. Quels matériaux ?Bois, aluminium, plastiques et composites n’imposent pas les mêmes efforts. Quelle automatisation ?ATC, vide, butées pneumatiques et séries longues changent le besoin de dynamique. FAQ : moteur pas à pas ou servomoteur CNC Un servomoteur rend-il automatiquement une CNC plus précise ? Pas à lui seul. La précision finale dépend aussi du bâti, des transmissions, des guidages, de la broche, du bridage et du réglage de la machine. Une CNC à moteurs pas à pas peut-elle travailler l’aluminium ? Oui si la machine, la broche, l’outil, le bridage et les paramètres sont adaptés. La motorisation n’est qu’un des critères. Pourquoi les grandes CNC utilisent-elles souvent des servos ? Elles doivent déplacer des masses plus importantes et conserver une bonne dynamique sur de longues courses, ce qui correspond bien aux avantages du servo. Que faut-il tester en démonstration ? Demandez une pièce avec lignes droites, courbes, petits détails et nombreux changements de direction, puis mesurez dimensions, répétabilité et temps de cycle. Besoin de valider votre configuration ? Indiquez le format, les matériaux, la cadence et les opérations prévues. FRCNCTEC pourra comparer une architecture pas à pas et une configuration servo selon votre niveau de production. Demander un devis +33 (0) 6 02 04 03 35 Liens internes conseillés : FC1530 NCSTUDIO, FC2030, FC1326ATC, gamme Fraiseuses CNC et pièces de motorisation.

Laser fibre 1500 W ou 3000 W : quelle puissance choisir pour votre atelier ?

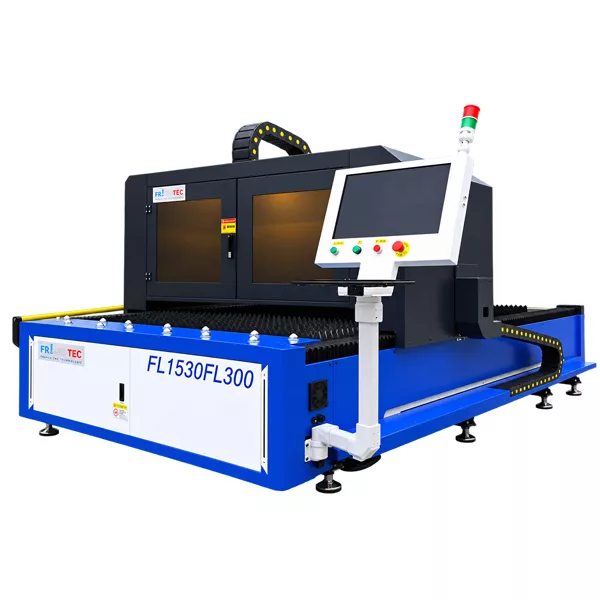
Laser fibre · Métal · Comparatif Laser fibre 1500 W ou 3000 W : quelle puissance choisir pour votre atelier ? Entre une machine laser fibre de 1500 W et une version 3000 W, le meilleur choix n’est pas toujours la puissance la plus élevée. Il faut comparer vos épaisseurs habituelles, vos volumes, la vitesse recherchée, le gaz de coupe et le coût d’exploitation de l’ensemble de la cellule. 1500 W3000 WAcierAluminiumLaiton & cuivre Réponse rapide : 1500 W peut être cohérent pour un atelier qui travaille surtout des tôles fines à moyennes et privilégie l’investissement initial. 3000 W devient plus intéressant lorsque la cadence, les épaisseurs plus exigeantes et la productivité sur métal sont prioritaires. Le choix doit être validé sur vos matières et épaisseurs réelles. 1. Pourquoi la puissance ne suffit pas pour choisir un laser fibre La puissance de la source laser influence la réserve d’énergie disponible pour couper, mais elle n’est qu’un élément du système. La qualité de la tête, le réglage de focalisation, le gaz de coupe, la buse, la pression, l’état des optiques, la dynamique des axes et les paramètres matière jouent également un rôle majeur. C’est pourquoi une comparaison sérieuse ne doit pas se résumer à « 3000 W coupe deux fois mieux que 1500 W ». La relation entre puissance, vitesse et épaisseur n’est pas linéaire dans toutes les situations. Il faut regarder la production complète. 2. 1500 W : pour quels profils d’atelier ? La FL1530FL150 est présentée avec une source fibre MAX de 1500 W, une table de 1500 × 3000 mm, une tête RAYTOOLS et des servomoteurs YASKAWA. Elle cible la découpe de métaux comme l’acier, l’aluminium, le laiton, le cuivre et le titane. Tôlerie courante Lorsque la majorité des commandes se situe dans les gammes d’épaisseurs compatibles avec 1500 W, l’investissement peut rester mieux dimensionné. Première cellule fibre Une puissance contenue peut permettre de concentrer le budget sur l’environnement : compresseur, extraction, manutention et formation. Séries variées Pour un atelier qui privilégie la flexibilité plutôt que les fortes épaisseurs, le 1500 W mérite d’être testé. 3. 3000 W : quand la puissance supplémentaire apporte un vrai gain La FL1530FL300 reprend une table 1500 × 3000 mm et une architecture orientée production, mais avec une source fibre de 3000 W. L’intérêt principal est de disposer de davantage de marge pour accélérer certaines coupes et traiter des besoins plus exigeants. Le gain devient particulièrement pertinent si l’atelier a déjà un volume de commandes suffisant pour exploiter cette capacité. Une source plus puissante sous-utilisée ne crée pas automatiquement de rentabilité. 4. Comparatif 1500 W / 3000 W Critère Laser fibre 1500 W Laser fibre 3000 W Investissement Plus accessible Plus élevé Cadence Très pertinente sur les travaux adaptés à sa puissance Plus de réserve pour augmenter la vitesse sur de nombreux cas Épaisseurs exigeantes À valider selon matière Plus de marge de coupe Consommation / gaz À optimiser selon le procédé Doit être étudié avec la hausse de cadence Profil type Atelier polyvalent, montée en gamme Production soutenue, besoins plus intensifs ImportantLes épaisseurs maximales et vitesses dépendent fortement du matériau, de la qualité recherchée et du gaz utilisé. Demandez un essai sur vos propres tôles avant de baser un investissement sur un tableau générique trouvé en ligne. 5. Acier, inox, aluminium, cuivre : la matière change le raisonnement Deux pièces de même épaisseur ne se comportent pas nécessairement de la même façon si leur alliage et leur état de surface diffèrent. Les métaux réfléchissants, les tôles oxydées, les films de protection ou certaines qualités d’aluminium demandent des paramètres spécifiques. La machine doit être évaluée sur les familles de matières réellement achetées par l’entreprise. Un atelier de ventilation travaillant principalement la tôle fine n’a pas le même profil qu’un fabricant de châssis, de pièces industrielles ou de sous-ensembles métalliques. Le volume annuel par épaisseur est un excellent point de départ pour dimensionner la source. 6. Ne pas oublier le gaz et l’air comprimé La coupe fibre s’appuie sur un gaz d’assistance dont le rôle est d’évacuer la matière fondue et d’influencer l’état du chant. Les configurations FRCNCTEC FL1530FL150 et FL1530FL300 sont présentées avec un compresseur 15 kW, une pression de 16 bar, un sécheur d’air et un ballon de 500 litres. Ce poste montre que la cellule ne se limite pas à la source laser. Selon le matériau et la finition recherchée, l’exploitation peut nécessiter de l’air comprimé ou d’autres gaz adaptés. Le coût doit être intégré au prix de revient par heure et par pièce. 7. Comment choisir à partir de vos commandes réelles Classez vos matièresAcier, inox, aluminium, laiton, cuivre, titane et leurs qualités. Classez les épaisseursIdentifiez celles qui représentent 80 % du volume annuel. Mesurez les heures de coupeÉvaluez la cadence nécessaire pour absorber la charge actuelle et future. Faites couper vos fichiersComparez temps, qualité de chant et consommation sur des pièces représentatives. 8. Coût par pièce : le bon indicateur de décision La meilleure machine n’est pas forcément celle qui coûte le moins à l’achat. Une puissance supérieure peut réduire le temps de cycle et augmenter le nombre de pièces produites par heure. Mais ce gain doit compenser l’investissement et les coûts associés. Calculez donc le coût de la pièce avec : amortissement de la machine, énergie, gaz, consommables, maintenance, manutention, temps opérateur, temps de programmation et taux de rebut. FAQ : laser fibre 1500 W ou 3000 W 3000 W est-il toujours deux fois plus rapide que 1500 W ? Non. Le gain dépend de la matière, de l’épaisseur, du gaz, de la géométrie et des paramètres. Il faut comparer des essais représentatifs. Peut-on couper de l’aluminium avec les deux puissances ? Les deux modèles FRCNCTEC sont présentés pour une gamme de métaux incluant l’aluminium. La capacité exacte doit être validée sur l’alliage et l’épaisseur visés. Le format de table change-t-il entre les deux modèles ? Les deux références FL1530 présentées par FRCNCTEC utilisent une surface de travail de 1500 × 3000 mm. Quel essai demander…

Fraiseuse CNC ATC : quand le changement automatique d’outils devient-il rentable ?

Fraiseuse CNC · ATC · Guide d’achat Fraiseuse CNC ATC : quand le changement automatique d’outils devient-il rentable ? Passer d’une CNC à changement manuel à une fraiseuse équipée d’un changeur automatique d’outils peut transformer le rythme d’un atelier. Mais l’ATC n’est pas automatiquement rentable : tout dépend du nombre d’outils par pièce, des séries, du temps opérateur et de l’organisation de la production. ATCMagasin 6 à 8 outilsBroche pneumatiqueMenuiserieSignalétique Réponse rapide : l’ATC devient particulièrement intéressant lorsqu’une même pièce enchaîne plusieurs opérations — découpe, poche, rainure, perçage, chanfrein ou gravure — et que ces changements se répètent sur de nombreuses pièces. Le gain ne vient pas seulement de quelques secondes économisées : il vient surtout de la suppression des arrêts, des reprises de zéro outil et des manipulations opérateur. 1. Qu’est-ce qu’une fraiseuse CNC ATC ? ATC signifie Automatic Tool Changer, c’est-à-dire changeur automatique d’outils. Sur une CNC classique, l’opérateur arrête le cycle, desserre la pince, remplace la fraise, contrôle le serrage, mesure ou reprend la longueur d’outil puis relance le programme. Sur une machine ATC, les outils préparés dans leurs porte-outils sont stockés dans un magasin et la machine effectue la séquence de changement automatiquement. Cette automatisation est surtout utile lorsque le programme contient plusieurs opérations. Un panneau de meuble peut par exemple nécessiter une fraise de découpe, une fraise de rainurage et un outil de perçage. Une enseigne peut demander une fraise droite, une fraise en V et une fraise de finition. Plus la gamme d’usinage est riche, plus les arrêts manuels deviennent pénalisants. Changement manuel Investissement plus simple et machine facile à exploiter pour des pièces réalisées avec un ou deux outils. ATC linéaire Les porte-outils sont rangés sur une ligne. Solution fréquente sur les routeurs CNC de production. ATC carrousel Le magasin tourne pour présenter l’outil demandé. Il peut réduire les déplacements selon la configuration. 2. Le vrai calcul : combien de changements d’outils faites-vous par jour ? Pour décider, il faut mesurer le fonctionnement réel de l’atelier. Une entreprise qui découpe toute la journée des plaques avec la même fraise bénéficiera peu d’un ATC. À l’inverse, un atelier qui produit des meubles, façades, panneaux techniques ou pièces multi-opérations peut cumuler des dizaines de changements par poste. Situation Changement manuel ATC Impact 1 outil par pièce Très adapté Peu exploité Le surcoût est difficile à amortir uniquement sur le changement d’outil. 2 à 3 outils par programme Arrêts répétés Cycle continu Le gain devient visible sur les petites séries. 4 outils ou plus Temps opérateur important Fort intérêt La production devient beaucoup plus fluide. Séries répétitives Manipulations identiques chaque jour Automatisation stable Le gain de temps est récurrent et mesurable. Le bon indicateur n’est donc pas seulement le nombre de pièces fabriquées, mais le nombre de changements d’outils réellement évités sur une semaine ou un mois. 3. Magasin de 6 ou 8 outils : de combien avez-vous réellement besoin ? Les modèles ATC FRCNCTEC présentent plusieurs configurations. La FC1530ATC et la FC1326ATC disposent notamment d’un magasin de 6 outils, tandis que la FC2040ATC est présentée avec un magasin de 8 outils. Le choix doit correspondre à votre gamme récurrente, pas au nombre maximal d’outils que vous possédez dans l’atelier. Conseil pratiqueListez les outils utilisés sur vos dix programmes les plus fréquents. Si 80 % de votre production tient dans six références, un magasin de six outils peut déjà couvrir l’essentiel du besoin. 4. Broche ATC : pourquoi le porte-outil change la logique de production Sur une machine ATC, chaque fraise est préparée dans son porte-outil. Le changement devient reproductible et plus rapide qu’un montage direct dans une pince à chaque opération. Cela suppose en revanche une organisation plus rigoureuse : chaque porte-outil doit être propre, correctement serré, identifié et enregistré dans la bibliothèque d’outils du logiciel. Les modèles ATC FRCNCTEC cités dans ce guide utilisent des broches de production de 9 kW avec changement pneumatique. Cette configuration est cohérente avec les usages de débit de panneaux, d’agencement et de production multi-outils. 5. Quelles activités profitent le plus d’une CNC ATC ? Meuble & agencement Contours, rainures de fond, poches, perçages et façades peuvent s’enchaîner dans un même cycle. Signalétique Découpe, V-carving, rainurage et finition nécessitent souvent des outils différents. Sous-traitance La variété des fichiers clients rend l’automatisation des changements particulièrement utile. 6. Les coûts à ne pas oublier Une CNC ATC demande plus qu’une machine équipée d’un magasin. Il faut prévoir les porte-outils supplémentaires, les pinces adaptées, l’air comprimé pour le mécanisme pneumatique, la mesure des longueurs d’outils et une bibliothèque FAO bien organisée. Ces postes ne sont pas des inconvénients : ils font partie du système de production. Piège à éviterAcheter une machine ATC sans préparer le flux logiciel. Si le programme FAO ne gère pas correctement les numéros d’outils et le post-processeur, l’automatisation mécanique ne pourra pas être exploitée correctement. 7. Méthode simple pour calculer le retour sur investissement Compter les changementsMesurez pendant une semaine le nombre de changements d’outils manuels. Chronométrer le temps completIncluez arrêt, remplacement, serrage, mesure, contrôle et relance. Valoriser le temps opérateurMultipliez ce temps par le coût horaire chargé du poste. Ajouter les gains indirectsMoins d’oublis, moins de manipulations et cycles plus faciles à relancer. Le calcul doit être réalisé sur l’année. Quelques minutes économisées sur un programme peuvent représenter plusieurs dizaines d’heures lorsque la même série est répétée chaque semaine. 8. Exemples de modèles FRCNCTEC à comparer Modèle Format / logique ATC À regarder FC1530ATC Production intermédiaire Magasin 6 outils Format, table aspirante, broche 9 kW et cadence. FC1326ATC Panneaux / agencement Magasin 6 outils Compacité relative et production multi-opérations. FC2040ATC Grand format Magasin 8 outils Grandes plaques, vide, manutention et organisation atelier. FAQ : fraiseuse CNC ATC Une CNC ATC est-elle utile pour un débutant ? Oui si le besoin de production le justifie, mais elle demande une préparation plus structurée des outils, du logiciel et des procédures. Pour un usage ponctuel avec un seul outil, une machine sans ATC peut être plus rationnelle. Combien d’outils…

FC-1325-2

Fraiseuse CNC pour signalétique et enseignes : guide d’achat

Fraiseuse CNC pour signalétique et enseignes : guide d’achat Accueil › Fraiseuses CNC › Fraiseuse CNC pour signalétique et enseignes Signalétique · Enseigne · Alucobond · PMMA · Lettres relief Fraiseuse CNC pour signalétique et enseignes : guide d’achat Lettres en relief, panneaux composites, plaques gravées, enseignes lumineuses, décors ajourés ou supports imprimés détourés : une fraiseuse CNC peut réunir découpe, gravure, rainurage et usinage 3D dans un même atelier. Ce guide compare les formats, tables, broches, caméras CCD, outils et logiciels adaptés aux professionnels de la signalétique. PMMA et PVC expansé Alucobond et aluminium Bois, MDF et composites Caméra CCD Lettres LED et V-carving Demander un devis CNC +33 (0) 6 02 04 03 35 Choix rapide Le produit final décide Pour les petites plaques, privilégiez la précision. Pour les panneaux, choisissez la table et le vide. Pour les imprimés, ajoutez une caméra de repérage. Petites plaques et gravureFC4060 / FC7090 Enseignes et panneauxFC1218A / FC1325 Imprimés détourésFC1530 Caméra Production grand formatFC2030ATC Caméra 3 axesDécoupe, rainurage, poche, gravure et relief 400 × 600 à 2000 × 3000Formats compacts, intermédiaires et industriels CCDRepérage des marques et détourage des impressions FRCNCTECConseil, vente, formation et service après-vente 1 Pourquoi choisir une fraiseuse CNC pour la signalétique ? Une machine polyvalente pour découper, graver et rainurer La fraiseuse CNC travaille la matière par enlèvement de copeaux. Elle peut découper un contour, graver une plaque, réaliser une poche, rainurer un panneau composite, créer une lettre en relief ou produire un logement pour une bande LED. Cette polyvalence la distingue d’une machine limitée à une seule opération. Dans un atelier d’enseignes, la CNC est particulièrement utile lorsque les commandes mélangent plusieurs matériaux : PMMA, PVC expansé, bois, MDF, stratifié compact, aluminium, laiton, panneaux composites et mousses. Un changement d’outil et de paramètres permet de passer d’un panneau publicitaire à une lettre boîtier, un logo en relief ou un gabarit de pose. La machine facilite aussi la personnalisation. Le fichier vectoriel ou 3D devient la base de fabrication. Une taille, une police, un rayon ou un logement lumineux peut être modifié sans créer de gabarit physique. Les séries restent répétables, tandis que les pièces uniques conservent une qualité constante. Réponse directe : la CNC est le bon choix lorsque l’atelier doit combiner plusieurs matières, produire des reliefs ou poches, rainurer des composites et réaliser des pièces qui demandent plus qu’une simple découpe traversante. 2 Quels produits de signalétique fabriquer ? Enseignes, plaques, lettres, décors et supports lumineux Lettres découpées PMMA, PVC, bois, aluminium et composites pour façades, accueils et décors. Lettres lumineuses Logements pour LED, rainures, canaux et faces adaptées aux montages lumineux. Plaques gravées Signalétique intérieure, plaques professionnelles, numéros, pictogrammes et repérage. Panneaux Alucobond Découpe, rainurage en V, pliage préparé et formes de devanture. Logos en relief Usinage 2,5D ou 3D dans le bois, la mousse, les plastiques et les résines usinables. PLV et présentoirs Pièces emboîtables, supports de produits, décors et prototypes de communication. La CNC peut également produire des pochoirs, gabarits de perçage, cales de pose, boîtiers, socles et pièces d’assemblage. Ces éléments réduisent le temps de montage sur chantier et permettent de livrer un ensemble plus complet. 3 Quels matériaux usiner pour les enseignes ? Choisir les outils et paramètres selon la matière Matériau Applications Outils courants Points à surveiller PMMA / plexiglas Lettres, faces, plaques, diffuseurs et présentoirs. Fraise 1 dent ou outil poli selon l’épaisseur. Fusion, évacuation des copeaux, bridage et état du chant. PVC expansé Panneaux légers, lettres, PLV et signalétique temporaire. Fraise hélicoïdale adaptée aux plastiques. Échauffement, poussières et rigidité des petites pièces. Alucobond / composite aluminium Devantures, cassettes, panneaux, lettres et habillages. Fraise à rainurer en V et fraise de découpe. Profondeur de rainure, pliage et protection de la face. Bois et MDF Enseignes décoratives, reliefs, lettres et panneaux sculptés. Fraise bois, compression, V-carving et boule 3D. Poussières, fibres, finition et sens du matériau. Aluminium Plaques, lettres, supports, éléments techniques et décoratifs. Fraise 1 dent spéciale aluminium. Lubrification éventuelle, copeaux, rigidité et paramètres. Mousse et résine usinable Lettres volumétriques, moules, décors et prototypes. Fraise longue, ébauche puis finition. Aspiration, hauteur Z, porte-à-faux et état de surface. Important : identifiez toujours la composition des plastiques et composites. Les poussières et copeaux doivent être captés avec un système adapté au matériau et aux risques de l’atelier. 4 CNC ou laser pour fabriquer une enseigne ? Deux procédés complémentaires Le laser CO2 découpe et grave sans outil mécanique. Il est apprécié pour les contours fins, la gravure et certains chants d’acrylique. La CNC est plus adaptée aux poches, rainures, chanfreins, logements LED, reliefs 3D et matériaux épais. Elle peut également usiner des composites et des métaux non ferreux selon la machine. Un atelier complet peut utiliser les deux technologies. Le laser produit des faces, petites lettres et gravures. La CNC prépare les supports, rainure les composites, usine les reliefs et réalise les logements d’assemblage. Le choix doit partir du produit final et non d’une opposition générale entre les machines. Besoin CNC Laser CO2 Choix conseillé Poche ou logement LED Très adaptée. Ne réalise pas une poche profonde. CNC. Gravure fine sur acrylique Possible avec outil fin. Rapide et sans contact. Laser selon le rendu. Rainure en V Alucobond Opération courante avec outil dédié. Non adaptée au rainurage de pliage. CNC. Relief 3D Ébauche et finition 3D. Gravure de surface essentiellement. CNC. Découpe acrylique très fine Bonne avec outil et maintien adaptés. Très précise sur matériaux compatibles. Comparer épaisseur et finition. 5 Quel format de CNC pour la signalétique ? De la plaque professionnelle au panneau de façade Format Productions adaptées Avantages Limites 400 × 600 mm Plaques, logos, petites lettres, prototypes et gravure. Machine compacte, faible emprise et préparation rapide. Panneaux et grandes enseignes impossibles en une seule pièce. 700 × 900 mm Plaques, lettres, présentoirs, petites séries et objets personnalisés. Bon compromis entre format, précision et alimentation 220 V. Reste limitée pour les panneaux commerciaux courants. 1200 × 1800 mm Enseignes, panneaux, décors, lettres et plaques intermédiaires. Surface…

Comprendre les machines CNC

Fraiseuse CNC pour fabrication de meubles : modèles, prix et logiciels

Fraiseuse CNC pour fabrication de meubles : modèles, prix et logiciels Accueil › Fraiseuses CNC › Fraiseuse CNC pour fabrication de meubles Meubles · Cuisines · Dressings · Panneaux · Petites et moyennes séries Fraiseuse CNC pour fabrication de meubles : modèles, prix et logiciels Une fraiseuse CNC peut découper les caissons, façades, étagères, portes, joues, fonds et éléments décoratifs d’un meuble à partir d’un fichier numérique. Pour obtenir un véritable gain de production, il faut toutefois choisir un format adapté aux panneaux, une table aspirante efficace, une broche cohérente, un logiciel de nesting et, selon les volumes, un changeur automatique d’outils. Cuisines et dressings MDF, mélaminé et contreplaqué Nesting et optimisation matière Perçages et quincaillerie ATC 6 ou 8 outils Demander un devis CNC +33 (0) 6 02 04 03 35 Choix rapide 3 niveaux de production La bonne machine dépend du nombre de panneaux par jour, du nombre d’outils par pièce et de la taille des meubles fabriqués. Atelier sur mesureFC1325 Production multi-outilsFC1326ATC / FC1530ATC Grand formatFC2030ATC / FC2040ATC LogicielConception + nesting + FAO 1300 × 2500 mmFormat courant pour les panneaux de mobilier 6 à 9 kWBroches adaptées à la découpe et aux opérations multiples 4 à 8 zonesTables aspirantes selon les formats de machine FRCNCTECConseil, vente, formation et service après-vente 1 Pourquoi utiliser une CNC pour fabriquer des meubles ? Découper, percer et rainurer à partir d’un même dossier numérique La fabrication de meubles mobilise de nombreuses pièces dont les dimensions se ressemblent, mais varient selon le projet : côtés, dessus, dessous, étagères, fonds, façades, portes, traverses et éléments décoratifs. Une fraiseuse CNC permet de transformer la nomenclature d’un meuble en pièces usinées avec des cotes répétables. La machine ne remplace pas l’ensemble de l’atelier. Elle prépare les panneaux et plusieurs opérations techniques avant le placage de chant, l’assemblage, le ponçage et la finition. Son intérêt est de regrouper la découpe, certaines rainures, poches, perçages et réservations dans un seul cycle, sans tracer chaque pièce manuellement. Pour un fabricant de cuisines, dressings ou mobilier sur mesure, la CNC facilite les variantes. Une largeur de caisson, une hauteur de porte ou l’emplacement d’une quincaillerie peut être modifié dans le logiciel, puis répercuté sur les pièces. Le projet reste documenté et peut être reproduit pour un complément ou un remplacement. Le vrai gain : passer d’une fabrication reposant sur des gabarits et réglages répétés à un flux où les pièces, opérations et repères sont préparés dans le dossier numérique. 2 Quelles pièces de meuble usiner sur une CNC ? Caissons, façades, portes, étagères et éléments sur mesure Côtés et séparations Découpe du contour, perçages, rainures de fond et réservations techniques. Dessus et dessous Usinage des assemblages, passages de câbles, fixations et supports. Façades et portes Décors, poignées intégrées, perçages de charnières, rainures et reliefs. Étagères Découpe en série, arrondis, encoches, perçages et repérage du meuble. Plans et plateaux Découpe des formes, passages d’évier, prises, goulottes et accessoires. Éléments décoratifs Claustras, panneaux ajourés, moulures numériques, gravures et pièces de finition. La CNC peut aussi produire des gabarits de montage, des cales, des protections de transport, des panneaux de présentation et des pièces de rechange. Ces productions secondaires améliorent l’organisation de l’atelier et réduisent la dépendance à des gabarits fabriqués à la main. 3 Quel format de machine pour les panneaux de meubles ? 1325, 1530 ou grand format selon les plaques et les séries Format Usage en fabrication de meubles Avantage À anticiper 1300 × 2500/2600 mm Caissons, cuisines, dressings, portes, étagères et mobilier courant. Format répandu, bonne compacité et compatibilité avec de nombreux panneaux. Limiter les grandes pièces et l’imbrication de séries volumineuses. 1500 × 3000 mm Grandes portes, panneaux décoratifs, mobilier commercial et séries plus importantes. Davantage de liberté pour le nesting et les pièces longues. Surface, aspiration, manutention et stockage plus importants. 2100 × 3100 mm Production de panneaux, mobilier grand format et plusieurs pièces par cycle. Augmente la capacité d’imbrication et accepte des largeurs supérieures. Deux pompes à vide, alimentation et logistique adaptées. 2000 × 4000 mm Longues façades, cloisons, grandes séries et mobilier architectural. Très grande surface et réduction des fractionnements. Emprise, poids, coût, stockage et circulation dans l’atelier. Le choix doit partir des formats réellement achetés et des pièces les plus fréquentes. Une machine plus grande peut réduire les chutes et les chargements, mais elle n’est rentable que si l’atelier dispose des volumes, de la manutention et de la place nécessaires. 4 Table aspirante : maintenir le panneau pendant la découpe Vide, zones indépendantes, martyr et butées La table à dépression est particulièrement adaptée à la fabrication de meubles en panneaux. Elle maintient la plaque sur un martyr surfacé, sans brides placées dans la trajectoire. Les zones indépendantes permettent d’ouvrir uniquement la surface occupée par le panneau. L’efficacité du vide dépend de la pompe, de l’état du martyr, de la porosité du matériau et des fuites. Une plaque entière se maintient généralement mieux qu’une petite pièce. Lorsque les contours sont découpés, les pièces de faible surface peuvent nécessiter des attaches, un ordre d’usinage particulier ou un maintien complémentaire. Zones indépendantes Quatre, six ou huit zones selon le format pour concentrer l’aspiration. Martyr MDF Il répartit le vide, protège la table et doit être surfacé régulièrement. Rainures en T Elles permettent un bridage mécanique pour le massif, les blocs ou les petites pièces. Butées pneumatiques Elles accélèrent la mise à l’origine et le positionnement répétable des panneaux. Deux pompes Elles sont utilisées sur certains grands formats afin de maintenir une large surface. Ordre de découpe Les poches et perçages sont généralement réalisés avant les contours traversants. 5 Broche 6 kW ou 9 kW ATC ? Le nombre d’outils et la cadence déterminent le choix Une broche de 6 kW avec changement manuel répond à de nombreuses opérations de découpe, rainurage et gravure sur panneaux. Elle est pertinente lorsque les pièces utilisent peu d’outils et que l’opérateur peut intervenir entre les opérations. Une broche ATC de 9 kW permet un changement pneumatique des porte-outils.…