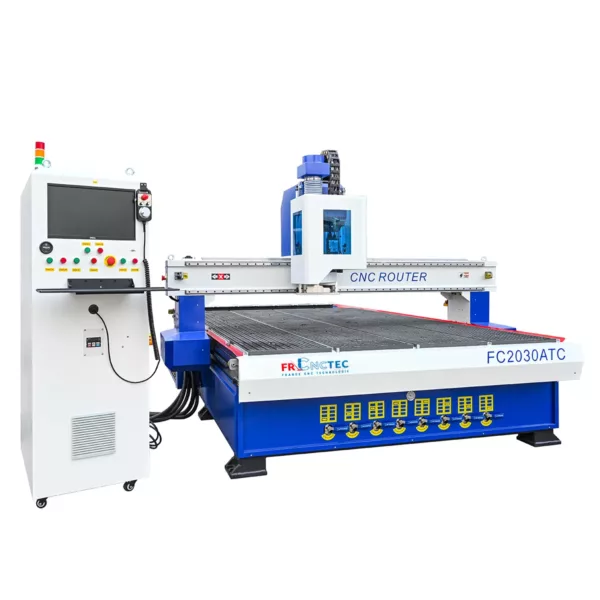
FC2030ATC

Fraiseuse CNC pour menuiserie et agencement : modèles, prix et choix

Fraiseuse CNC pour menuiserie et agencement : modèles, prix et choix Accueil › Fraiseuses CNC › Fraiseuse CNC pour menuiserie et agencement Menuiserie · Agencement · Ameublement · Panneaux · Production Fraiseuse CNC pour menuiserie et agencement : modèles, prix et choix Découpe de panneaux, façades de meubles, portes, rainures, perçages, assemblages et usinage de pièces sur mesure : une fraiseuse CNC peut transformer l’organisation d’un atelier de menuiserie. Ce guide compare les formats, tables aspirantes, broches, changeurs d’outils et logiciels afin de choisir une machine adaptée aux volumes, matériaux et types d’agencement réellement produits. Panneaux MDF et mélaminés Mobilier sur mesure Tables à dépression Changeur d’outils ATC Formats 1325 à 2040 Demander un devis CNC +33 (0) 6 02 04 03 35 Choix rapide Le format suit vos panneaux Pour l’agencement, la surface de travail, la table aspirante et le nombre de changements d’outils ont souvent plus d’impact sur la productivité que la seule puissance de broche. Panneaux standardsFC1325 Format plus largeFC1530 Grandes piècesFC2030 / FC2040 Multi-outilsModèles ATC 1300 × 2500 mmFormat courant pour panneaux et mobilier 6 à 9 kWBroches des modèles de production présentés 4 à 8 zonesTables aspirantes selon les modèles FRCNCTECConseil, vente, formation et service après-vente 1 Pourquoi une CNC améliore la production en menuiserie Répétabilité, précision et réduction des manipulations Dans un atelier d’agencement, la CNC automatise une grande partie des opérations réalisées sur panneaux : découpe de formes, poches, rainures, perçages, gravure, feuillures et préparation des assemblages. Une même pièce peut recevoir plusieurs opérations à partir d’un seul fichier, avec une origine et des cotes identiques d’une série à l’autre. La productivité ne vient pas seulement de la vitesse d’usinage. Elle vient aussi de la réduction des tracés, gabarits manuels, changements de poste et reprises. Le fichier numérique devient une référence reproductible : une façade, une joue, une étagère ou un élément de banque d’accueil peut être relancé plusieurs mois plus tard avec les mêmes dimensions. La CNC facilite également la personnalisation. Les dimensions d’un meuble, les perçages, les découpes techniques et les formes décoratives peuvent être adaptées sans refaire un outillage spécifique. Cette souplesse est utile pour les cuisines, dressings, boutiques, hôtels, bureaux, restaurants, stands et mobiliers sur mesure. Le gain principal : transformer un plan d’agencement en pièces repérées, usinées et répétables, prêtes pour les opérations de chant, d’assemblage et de finition. 2 Quels travaux réaliser avec une fraiseuse CNC d’agencement ? Du panneau brut à la pièce prête à assembler Découpe de panneaux MDF, contreplaqué, bois massif, mélaminé, stratifié et autres panneaux compatibles selon les outils. Façades de meubles Décors, poignées intégrées, rainures, perçages et formes personnalisées. Assemblages Tenons, mortaises, logements, feuillures, queues et autres préparations selon la conception. Perçages techniques Passages de câbles, quincaillerie, charnières, taquets, fixations et réservations. Lettres et signalétique Logos, enseignes bois, panneaux décoratifs et éléments de communication intérieure. Moules et gabarits Outillages internes, formes de cintrage, gabarits de pose et aides au montage. La machine peut aussi fabriquer des éléments de scénographie, des cloisons décoratives, des panneaux acoustiques, des moucharabiehs, des habillages muraux et des pièces de mobilier aux formes complexes. Le logiciel permet d’imbriquer plusieurs pièces dans une plaque afin de réduire les chutes. 3 Quel format choisir : 1325, 1530, 2030 ou 2040 ? Adapter la table aux plaques et aux pièces finies Format de travail Applications Avantages Contraintes 1300 × 2500/2600 mm Panneaux standards, cuisines, dressings, mobilier, portes et éléments d’agencement. Format courant, emprise raisonnable et large choix de modèles. Limite pour les grandes feuilles, longues pièces ou double imbrication. 1500 × 3000 mm Grandes plaques, mobilier, panneaux décoratifs et séries plus importantes. Surface utile supérieure et meilleure souplesse d’imbrication. Besoin d’un atelier, d’une aspiration et d’une manutention plus importants. 2000 × 3000 mm Grands panneaux, décors, stands, éléments architecturaux et production multi-pièces. Charge davantage de pièces et traite des largeurs supérieures. Poids, alimentation triphasée, circulation et stockage des plaques. 2000 × 4000 mm Panneaux très grands, longues façades, cloisons décoratives et production industrielle. Réduit les reprises et augmente la capacité de nesting. Investissement, emprise, deux pompes à vide et organisation logistique. La surface de travail ne doit pas être choisie uniquement sur la plus grande pièce jamais demandée. Il faut examiner les formats de panneaux achetés chaque semaine, le nombre de pièces à imbriquer, les accès de l’atelier et la capacité à charger les plaques sans risque. 4 Table aspirante et rainures en T : le bridage des panneaux Maintenir rapidement la matière sans gêner les trajectoires La table à dépression est un équipement central en agencement. Elle maintient les panneaux par aspiration et laisse la surface dégagée pour les trajectoires. Les tables sont souvent divisées en zones indépendantes afin de concentrer l’aspiration sur la partie réellement utilisée. Les rainures en T restent utiles pour les petites pièces, le bois massif, les blocs ou les matériaux poreux. Elles permettent un bridage mécanique lorsque le vide est insuffisant. Les modèles FRCNCTEC de production associent généralement table aspirante et rainures en T, ce qui augmente la polyvalence. 4 zones Configuration courante sur les formats 1325 pour isoler plusieurs surfaces de maintien. 6 zones Adaptée aux tables 1530 et aux imbrications de dimensions variées. 8 zones Présente sur certains formats 2030 et 2040 afin de gérer une grande surface. Martyr surfacé Assure la planéité, répartit le vide et protège la table lors des découpes traversantes. Pompe à vide Sa puissance, son entretien et les fuites influencent directement le maintien des plaques. Butées pneumatiques Elles facilitent le positionnement répétable du panneau et la référence X/Y sur les modèles équipés. Attention : les petites pièces peuvent se libérer lorsque leur contour est complètement découpé. Les attaches, l’ordre des opérations, la dimension des pièces et l’état du martyr doivent être intégrés dans la FAO. 5 Broche 6 kW ou 9 kW et changeur d’outils Évaluer la cadence et le nombre d’opérations par pièce Une broche de 6 kW convient à de nombreux travaux de découpe, gravure et fraisage sur bois et panneaux. Une broche ATC de…
Accessoires CNC indispensables

Machine CNC pour prototypage : modèles, logiciels et budget

Machine CNC pour prototypage : modèles, logiciels et budget Accueil › Fraiseuses CNC › Machine CNC pour prototypage Prototype · Maquette · Pièce fonctionnelle · Petite série Machine CNC pour prototypage : modèles, logiciels et budget Une CNC de prototypage doit transformer rapidement un fichier numérique en pièce testable, sans imposer une machine surdimensionnée ni un flux logiciel trop complexe. Format de travail, puissance de broche, précision, matériaux, table, logiciels CAO/FAO et coûts d’exploitation : ce guide aide à choisir une configuration cohérente avec vos prototypes et vos petites séries. Prototypage rapide Bois, plastiques et aluminium CAO, FAO et G-code Moules, boîtiers et gabarits Petites séries Demander un devis CNC +33 (0) 6 02 04 03 35 Repère de choix Du bureau à la production Le prototype définit la machine : dimensions, matière, tolérances, nombre d’outils et temps de cycle sont plus importants que le seul nombre d’axes. Petites piècesFC4060 Polyvalence atelierFC7090 / FC7090A Prototypes grands formatsFC1212 / FC1325 Séries multi-outilsModèle ATC 3 axesDécoupe, perçage, poche, gravure et relief 2,5D 400 × 600 mmFormat compact pour prototypes de petite taille 700 × 900 mmCompromis pour prototypes et petites séries FRCNCTECConseil, vente, formation et service après-vente 1 Pourquoi utiliser une machine CNC pour le prototypage ? Passer du modèle numérique à une pièce fonctionnelle Le prototypage consiste à fabriquer une première version d’un produit afin de vérifier ses dimensions, son assemblage, son ergonomie, sa résistance ou son apparence. Une fraiseuse CNC est particulièrement utile lorsque le prototype doit être réalisé dans le matériau final ou dans une matière proche : bois, panneau, plastique technique, mousse, aluminium, laiton ou composite compatible. Contrairement à une simple maquette visuelle, un prototype usiné peut intégrer des perçages précis, des poches, des rainures, des logements de composants, des surfaces planes et des assemblages répétables. La machine permet aussi de fabriquer des gabarits, des moules, des supports de test et des petites séries destinées à valider un marché avant l’industrialisation. La CNC apporte surtout de la reproductibilité. Une modification du fichier peut être testée rapidement sans refaire tout le processus manuellement. Le bureau d’études, l’atelier et le client peuvent comparer plusieurs versions, corriger une cote ou déplacer un perçage, puis relancer la pièce avec la même origine et le même jeu d’outils. À retenir : une machine de prototypage n’est pas choisie uniquement pour fabriquer une pièce exceptionnelle. Elle doit accélérer les itérations courantes, réduire la sous-traitance et rester simple à reconfigurer entre deux projets. 2 Quels prototypes peut-on fabriquer avec une CNC ? Pièces fonctionnelles, maquettes, moules et préséries Boîtiers techniques Façades, logements de connecteurs, ouvertures d’écran, passages de câble et assemblages vissés. Moules et empreintes Moules en mousse, bois, résine usinable, plastique ou aluminium selon la machine et la précision recherchée. Maquettes d’architecture Reliefs, façades, volumes, structures, panneaux et pièces répétées avec des cotes maîtrisées. Châssis et supports Plaques, platines, supports de capteurs, pièces de robotique et éléments mécaniques légers. Gabarits de fabrication Guides de perçage, montages de contrôle, posages, calibres et outillages destinés à l’atelier. Petites séries Production de quelques unités identiques après validation du prototype et des paramètres d’usinage. La machine peut également servir à reprendre une pièce imprimée en 3D, surfacer un élément, percer des références ou produire un master destiné au moulage. Cette complémentarité entre fabrication additive et usinage permet de combiner formes complexes, surfaces précises et matériaux fonctionnels. 3 Machine CNC compacte, intermédiaire ou grand format ? Choisir le volume de travail réellement nécessaire Catégorie Prototypes adaptés Avantages Limites CNC compacte Boîtiers, petites plaques, électronique, joaillerie, maquettes, moules et pièces de laboratoire. Emprise réduite, préparation rapide, faible volume de matière et apprentissage plus simple. Surface, hauteur Z, diamètre d’outil et puissance limités pour les grandes pièces. CNC intermédiaire Prototypes fonctionnels, panneaux, pièces aluminium légères, moules, petites séries et projets diversifiés. Bon compromis entre format, rigidité, puissance et souplesse de production. Demande une aspiration, une zone de sécurité et un accès de livraison adaptés. CNC grand format Mobilier, grandes maquettes, panneaux, structures, prototypes échelle 1 et séries imbriquées. Découpe de grandes plaques sans fractionnement et productivité supérieure. Budget, surface, manutention, électricité et maintenance plus importants. CNC avec ATC Pièces nécessitant plusieurs outils, poches, perçages, ébauche et finition dans un même cycle. Réduction des arrêts et meilleure répétabilité en série. Investissement, programmation et maintenance plus exigeants. Une petite machine peut être plus rentable qu’un grand routeur lorsqu’elle produit quotidiennement des pièces compactes. À l’inverse, un atelier qui prototype des panneaux, des mobiliers ou des formes à l’échelle 1 perdra du temps en fractionnant les pièces sur une surface trop petite. 4 Puissance de broche et matériaux à prototyper La capacité d’usinage dépend du couple machine-outil-matière La puissance de broche ne suffit pas à définir la capacité de la CNC. La rigidité du châssis, le guidage, la transmission, la taille de la pince, le diamètre de l’outil, la profondeur de passe et l’évacuation des copeaux ont une influence directe. Pour un prototype précis, il faut privilégier une configuration cohérente plutôt qu’un chiffre de puissance isolé. Mousses et résines usinables Volumes, modèles, moules et essais de forme avec des efforts de coupe modérés. Bois et panneaux Maquettes, assemblages, prototypes de mobilier, plaques et gabarits. PMMA et plastiques Boîtiers, capots, plaques fonctionnelles, pièces de présentation et composants techniques. Aluminium Platines, petits châssis, moules et pièces fonctionnelles avec stratégie et lubrification adaptées. Laiton et cuivre Gravure, pièces décoratives, électrodes ou composants selon la capacité de la machine. Composites À étudier selon la nature des fibres, les poussières, les outils et le système d’aspiration. Précaution : avant d’usiner un matériau inconnu, vérifiez sa composition, les poussières produites, les risques de fusion ou d’incendie et la compatibilité avec l’aspiration de l’atelier. 5 Table à rainures en T ou table à dépression ? Le bridage influence la précision et le temps de préparation Le prototype doit rester parfaitement immobile pendant l’usinage. Une table à rainures en T permet de placer des brides, butées et montages adaptés à des pièces de formes variées. Elle est pratique pour les prototypes…

FC2030ATC

Fraiseuse CNC pour fablab et établissement scolaire : guide complet

Fraiseuse CNC pour fablab et établissement scolaire : guide complet Accueil › Fraiseuses CNC › Fraiseuse CNC pour fablab et établissement scolaire Fablab · Lycée · Université · Formation · Projets étudiants Fraiseuse CNC pour fablab et établissement scolaire : guide complet Choisir une fraiseuse CNC pour un fablab, un lycée, une université ou un centre de formation demande de concilier pédagogie, sécurité, diversité des matériaux, simplicité d’utilisation et budget. Ce guide aide à définir le bon format, la puissance, les logiciels, les équipements périphériques et l’organisation de l’atelier avant l’achat. Projets d’étudiants Maquettage et prototypage Bois, plastiques et aluminium CAO, FAO et G-code Sécurité et formation Demander une étude pédagogique +33 (0) 6 02 04 03 35 Choix rapide 3 formats à comparer Le meilleur modèle n’est pas nécessairement le plus grand : il doit correspondre aux projets, à la place disponible, au niveau des utilisateurs et au temps d’encadrement. Initiation et petites piècesFC4060 Fablab polyvalentFC7090 / FC7090A Grandes maquettesFC1212 et plus AccompagnementConseil · Formation · SAV 400 × 600 mmFormat compact pour l’initiation et le prototypage 700 × 900 mmSurface polyvalente pour un fablab actif 220 VAlimentation des modèles compacts présentés FRCNCTECConseil, vente, formation et service après-vente 1 Pourquoi installer une fraiseuse CNC dans un fablab ou une école ? Relier conception numérique, fabrication et apprentissage concret Une fraiseuse CNC transforme un dessin numérique en pièce réelle. Elle permet aux étudiants et aux usagers d’un fablab de comprendre toute la chaîne de fabrication : modélisation, choix du matériau, préparation des trajectoires, fixation de la pièce, sélection de l’outil, réglage de l’origine, usinage et contrôle du résultat. Ce parcours rend visibles des notions qui restent abstraites dans un cours uniquement théorique. Dans un établissement scolaire, la machine peut être utilisée en technologie, conception industrielle, architecture, design, électronique, menuiserie, prototypage, maintenance ou arts appliqués. Dans un fablab, elle complète l’impression 3D, la découpe laser et les outils manuels en permettant de produire des pièces plus résistantes, des panneaux, des moules, des gabarits, des boîtiers et des prototypes fonctionnels. L’intérêt pédagogique ne se limite pas à apprendre à piloter une machine. Un projet CNC oblige à définir un cahier des charges, mesurer, anticiper les assemblages, gérer les tolérances, organiser les fichiers et contrôler la qualité. Les erreurs deviennent des supports d’apprentissage : mauvais bridage, outil inadapté, vitesse excessive, profondeur incorrecte ou ordre d’usinage mal choisi. Le bon objectif : choisir une machine suffisamment simple pour être intégrée dans un parcours pédagogique, mais assez robuste et polyvalente pour rester utile lorsque le niveau des projets augmente. 2 Définir les usages avant de choisir la machine Projets, matériaux, groupes et disponibilité de l’encadrement Le choix commence par une liste de projets réalistes. Une école qui fabrique surtout des petites pièces, des circuits, des moules ou des objets de design n’a pas les mêmes besoins qu’un fablab qui découpe des panneaux, des maquettes d’architecture ou du mobilier. Le format de travail, la puissance de broche et la table doivent correspondre aux productions prévues, et non à une hypothèse maximale rarement utilisée. Initiation Découverte des axes, des outils, du G-code, du bridage et des paramètres de base sur de petites pièces. Maquettage Découpe de volumes, reliefs, façades, structures et éléments d’architecture dans le bois, les mousses ou les plastiques. Prototypage Boîtiers, pièces d’assemblage, gabarits, moules et composants fonctionnels en petites séries. Électronique Boîtiers, plaques, supports, panneaux frontaux et intégration de composants. Design et arts Gravure, relief, sculpture numérique, objets personnalisés et recherche de formes. Mobilier pédagogique Assemblages, panneaux, modules de démonstration et petits meubles lorsque le format le permet. Le nombre d’utilisateurs compte également. Une machine utilisée par un enseignant et quelques étudiants formés peut être organisée autour de créneaux réservés. Un fablab ouvert à des profils variés doit prévoir une procédure de validation des fichiers, un système de réservation, une formation minimale et une supervision adaptée au niveau de risque. 3 Quel format de fraiseuse CNC pour un fablab ? Compacte, intermédiaire ou grand format Format Usages adaptés Avantages Points à anticiper Compact, environ 400 × 600 mm Petits prototypes, gravure, boîtiers, électronique, bijoux, maquettes et projets d’initiation. Emprise réduite, fichiers rapides à tester, consommation maîtrisée et apprentissage progressif. Format limité pour les grands panneaux et les séries nombreuses. Intermédiaire, environ 700 × 900 mm Fablab polyvalent, projets d’étudiants, moules, enseignes, pièces mécaniques légères et petites séries. Bon compromis entre surface, précision, puissance et diversité des travaux. Poids, aspiration et zone de sécurité plus importants qu’une machine de bureau. Grand format, 1200 × 1200 mm et plus Maquettes volumineuses, mobilier, panneaux, structures, scénographie et projets collectifs. Découpe de grandes pièces et meilleure imbrication des séries. Espace, alimentation, manutention, bruit, aspiration et encadrement renforcés. Un format intermédiaire est souvent le plus polyvalent dans un fablab, mais un établissement scolaire peut préférer une machine compacte afin de limiter l’emprise, le volume de copeaux et la durée des cycles. L’achat d’une grande machine doit être justifié par des projets récurrents, une salle adaptée et une équipe capable de l’exploiter. 4 Puissance de broche, précision et matériaux Adapter la capacité d’usinage au niveau des projets La puissance de broche influence le diamètre des outils, les profondeurs de passe, la vitesse d’avance et la capacité à travailler des matériaux plus exigeants. Une broche compacte convient aux mousses, plastiques, bois, plaques et petits prototypes. Une broche de 2,2 kW ouvre davantage de possibilités pour le bois, les plastiques techniques et certains métaux non ferreux avec des outils, paramètres et bridages adaptés. La précision dépend aussi de la rigidité du châssis, du guidage, de la transmission, de la qualité des outils et de la préparation du fichier. Les modèles à vis à billes sont appréciés pour les travaux fins et les déplacements précis. Le palpeur d’axe Z simplifie le réglage de la hauteur et réduit les erreurs lors des changements d’outils. Bois et contreplaqué Découpe, gravure, assemblages, maquettes, moules et panneaux pédagogiques. Plastiques et mousses Prototypes, volumes, boîtiers, gabarits et modèles de forme. Aluminium et laiton Petites pièces et gravures…

Machine laser pour création d’enseignes : CO2, fibre ou caméra CCD ?

Machine laser pour création d’enseignes : CO2, fibre ou caméra CCD ? Accueil › Machines laser › Machine laser pour création d’enseignes Enseigne · Signalétique · Découpe laser · Guide d’achat Machine laser pour création d’enseignes : CO2, fibre ou caméra CCD ? Lettres découpées en acrylique, plaques gravées, logos métalliques, panneaux imprimés détourés ou enseignes rétroéclairées : la bonne machine dépend d’abord du matériau et du produit final. Ce guide compare le laser CO2, le laser fibre et les systèmes équipés d’une caméra CCD afin de choisir une configuration réellement adaptée à votre atelier de signalétique. Acrylique et PMMA Bois, MDF et contreplaqué Acier, aluminium, laiton Découpe de contours imprimés Enseignes lumineuses Demander un devis machine +33 (0) 6 02 04 03 35 Choix rapide Le matériau décide La caméra CCD n’est pas une source laser différente : elle ajoute un système de vision pour suivre des repères et découper précisément autour d’un visuel imprimé. Acrylique, bois, MDFLaser CO2 Tôle et lettres métalLaser fibre Imprimés à détourerCO2 + caméra CCD Atelier polyvalentPlusieurs procédés CO2Découpe et gravure des matériaux non métalliques FibreDécoupe rapide et précise des feuilles métalliques CCDRepérage optique et détourage des impressions FRCNCTECConseil, vente, formation et service après-vente 1 Quelle machine laser choisir pour fabriquer des enseignes ? Commencer par le produit fini plutôt que par la puissance Le terme « enseigne » regroupe des productions très différentes. Une plaque gravée en acrylique, une lettre boîtier métallique, un panneau imprimé détouré et une façade en bois ne sollicitent pas le même procédé. Avant de comparer les machines, il faut donc lister les matériaux, les dimensions maximales, la précision recherchée, le nombre de pièces par jour et les finitions réalisées après la découpe. Pour la majorité des enseignes en PMMA, bois, MDF, contreplaqué, carton, mousse ou certains plastiques compatibles, le laser CO2 est le premier choix. Il permet de découper des formes complexes, de graver des textes et de produire des bords propres sur l’acrylique. Pour les lettres et panneaux en acier, aluminium, laiton ou cuivre, une machine de découpe laser fibre est beaucoup plus adaptée. Pour les visuels imprimés qui doivent être découpés exactement autour du contour, une caméra CCD devient déterminante. Dans un atelier de signalétique complet, ces technologies peuvent être complémentaires. Le laser CO2 fabrique les faces acryliques et les éléments décoratifs, le laser fibre découpe les parties métalliques et le système CCD automatise le détourage des impressions. Le choix n’est donc pas toujours « une technologie contre une autre » : il peut s’agir d’organiser plusieurs postes selon les familles de commandes les plus rentables. Réponse directe : choisissez un laser CO2 pour l’acrylique et le bois, un laser fibre pour la tôle et les métaux, et une machine CO2 équipée d’une caméra CCD pour découper des formes imprimées en suivant leurs repères visuels. 2 Laser CO2 : la solution polyvalente pour l’acrylique, le bois et les panneaux Découpe, gravure et petites séries de signalétique Le laser CO2 est particulièrement pertinent pour la création d’enseignes composées de matériaux non métalliques. Il peut découper ou graver l’acrylique, le bois, le contreplaqué, le MDF, le papier, le carton, le cuir, le tissu et plusieurs matières plastiques compatibles. Cette polyvalence permet de produire des lettres, logos, plaques directionnelles, présentoirs, gabarits, décors et éléments rétroéclairés avec une seule machine. L’acrylique est l’un des matériaux les plus utilisés en signalétique. Le laser permet de suivre des courbes fines sans contact mécanique, ce qui limite les contraintes sur les petites lettres et les formes délicates. Sur l’acrylique coulé, la gravure produit souvent un contraste blanc apprécié pour les plaques et la signalétique intérieure. La découpe peut donner un chant brillant, ce qui réduit certaines opérations de finition. Le bois et le MDF offrent un rendu plus chaleureux pour les restaurants, boutiques, hôtels, bureaux ou événements. La machine peut découper des lettres, graver un logo, créer une texture ou fabriquer des couches superposées. Le réglage doit cependant être adapté à l’épaisseur, à la densité, aux colles et à la finition du panneau. Une aspiration efficace et une assistance d’air contribuent à limiter les fumées, les dépôts et les marques de chauffe. Lettres en PMMA Découpe de typographies, logos et faces d’enseignes lumineuses avec des contours réguliers. Plaques gravées Signalétique de bureaux, plaques de portes, numérotation, pictogrammes et repérage interne. Enseignes bois Découpe, gravure de logos, effets de relief et assemblage de plusieurs couches. Présentoirs Découpe de pièces emboîtables en acrylique, carton, bois ou contreplaqué. Pochoirs et gabarits Fabrication rapide de modèles répétables pour peinture, pose ou assemblage. Décors rétroéclairés Faces diffusantes, motifs ajourés et éléments destinés à recevoir des LED. Sécurité matière : ne découpez pas un plastique dont la composition est inconnue. Certains matériaux peuvent produire des fumées corrosives ou toxiques et endommager la machine. Vérifiez toujours la fiche matière et prévoyez un captage adapté des fumées. 3 Laser fibre : pour les enseignes et lettres métalliques Acier, inox, aluminium, laiton, cuivre et production industrielle Le laser fibre est conçu pour la découpe des métaux. Il convient aux ateliers qui fabriquent des lettres découpées, des plaques, des façades, des panneaux décoratifs ou des pièces d’assemblage en acier, inox, aluminium, laiton ou cuivre. Sa source est différente de celle d’un laser CO2 et son efficacité sur les métaux est bien supérieure. Pour la signalétique, le laser fibre ouvre la voie aux lettres métalliques fines, aux décors ajourés, aux plaques professionnelles et aux éléments de structure. La qualité de coupe facilite ensuite le pliage, le soudage, le thermolaquage, le brossage ou le collage de faces lumineuses. La machine doit être dimensionnée selon le format des tôles, l’épaisseur maximale, le volume de production et les gaz de coupe disponibles. L’investissement et l’environnement technique sont généralement plus importants que pour un laser CO2 de petit format. Il faut prévoir le chargement des feuilles, la puissance électrique, l’approvisionnement en gaz, l’extraction, la sécurité de la zone et la manutention des pièces. En contrepartie, la machine peut intégrer une production métal qui était auparavant sous-traitée. Lettres…

Gravure de textes, numéros de série et QR codes

Gravure de textes, numéros de série et QR codes : une solution durable pour l’identification des pièces

La gravure de textes, de numéros de série et de QR codes est une opération de marquage utilisée pour identifier, tracer, personnaliser ou sécuriser une pièce. Elle consiste à inscrire une information directement sur la surface d’un matériau afin qu’elle reste lisible dans le temps. Contrairement à une étiquette collée ou à une impression de surface, la gravure industrielle modifie la matière ou son aspect de manière durable. C’est pourquoi elle est très utilisée dans les secteurs de la mécanique, de l’industrie, de l’automobile, de l’aéronautique, de l’électronique, de la fabrication métallique, de la plasturgie, de l’outillage et de la maintenance. La gravure peut servir à marquer un nom, une référence produit, une date de fabrication, un logo, une consigne technique, un numéro de série, un code-barres, un QR code, un code Data Matrix ou toute autre information utile. Son principal avantage est sa résistance. Une information gravée est moins sensible à l’usure, aux frottements, à la chaleur, aux solvants, à l’humidité et aux manipulations répétées. Dans un environnement industriel, cette durabilité est essentielle, car les pièces peuvent être exposées à des conditions difficiles. Pourquoi graver des textes sur une pièce ? La gravure de textes permet d’ajouter une information lisible directement sur un objet, une plaque, une pièce mécanique ou un composant. Elle peut être utilisée pour indiquer une marque, un modèle, un sens de montage, une instruction de sécurité, une référence technique ou un repère d’assemblage. Dans un atelier ou une ligne de production, ces informations facilitent l’identification rapide des pièces et réduisent les risques d’erreur. Un texte gravé peut aussi améliorer la présentation d’un produit. Sur une plaque signalétique, un boîtier, un outil ou une pièce visible par le client, la gravure donne un rendu professionnel, propre et durable. Elle peut être réalisée sur différents matériaux comme l’acier, l’inox, l’aluminium, le laiton, le cuivre, certains plastiques, le bois, le verre ou les matériaux composites. La gravure de texte personnalisée est également utilisée pour les plaques professionnelles, les badges, les trophées, les coffrets, les objets promotionnels et les pièces décoratives. Dans ce cas, l’objectif n’est pas seulement technique, mais aussi esthétique. Le choix de la police, de la taille, de la profondeur et du contraste influence directement le résultat final. L’importance des numéros de série La gravure de numéros de série est l’une des applications les plus importantes du marquage industriel. Un numéro de série permet d’identifier une pièce de manière unique. Chaque produit ou composant reçoit un code différent, ce qui facilite le suivi tout au long de son cycle de vie. Cette identification est très utile pour la fabrication, le contrôle qualité, la maintenance, le service après-vente, la garantie et la lutte contre la contrefaçon. Dans l’industrie, le numéro de série gravé permet de retrouver l’origine d’une pièce, sa date de production, son lot de fabrication, son opérateur, sa machine de production ou son historique de contrôle. En cas de défaut, il devient plus facile d’isoler les pièces concernées et de comprendre l’origine du problème. La traçabilité limite les pertes de temps, améliore la qualité et renforce la sécurité. La gravure d’un numéro de série est particulièrement utile sur les pièces qui ne doivent pas perdre leur identification. Une étiquette peut se décoller, se salir ou devenir illisible. Une impression peut s’effacer avec le temps. Une gravure permanente, en revanche, reste directement intégrée à la pièce. C’est un avantage majeur pour les équipements soumis à des contraintes mécaniques, chimiques ou thermiques. Pourquoi graver des QR codes ? La gravure de QR codes permet de stocker une grande quantité d’informations dans un espace réduit. Un QR code gravé peut renvoyer vers une fiche technique, une notice de montage, un certificat de conformité, une page de suivi, un historique de maintenance, une base de données interne ou une fiche produit. Il suffit de scanner le code avec un smartphone, une tablette ou un lecteur industriel pour accéder rapidement aux informations associées. Dans un contexte industriel, le QR code gravé devient un outil puissant de traçabilité. Il peut contenir une référence, un numéro de lot, une date, un identifiant unique ou un lien vers un système informatique. Contrairement à un texte long, il permet de condenser l’information sur une petite surface. C’est très utile lorsque la pièce est petite ou lorsque l’espace de marquage est limité. La gravure d’un QR code demande toutefois une grande précision. Pour être lisible, le code doit respecter une bonne définition, un contraste suffisant et une taille adaptée. Les modules du QR code doivent être nets, réguliers et correctement espacés. Une gravure trop profonde, trop floue, trop brillante ou mal contrastée peut gêner la lecture. C’est pourquoi la gravure laser de QR codes est souvent privilégiée pour ce type d’application. Les principales techniques de gravure Il existe plusieurs méthodes pour réaliser une gravure sur métal, plastique ou autre matériau. Le choix dépend du support, de la précision attendue, du rendu souhaité, de la résistance nécessaire et du volume de production. La gravure laser est l’une des solutions les plus utilisées aujourd’hui. Elle utilise un faisceau laser pour modifier la surface du matériau. Elle permet de réaliser des textes fins, des logos, des numéros de série, des QR codes et des codes Data Matrix avec une grande précision. Elle est rapide, propre et sans contact direct avec la pièce. La gravure mécanique consiste à enlever de la matière avec un outil coupant, une fraise, une pointe ou un burin. Elle donne une gravure en creux, souvent très durable. Elle est adaptée aux plaques, aux pièces métalliques, aux matériaux rigides et aux marquages profonds. Le marquage par micro-percussion utilise une pointe qui frappe rapidement la surface pour créer des points. Cette technique est très utilisée pour les numéros de série, les plaques constructeurs, les pièces automobiles et les composants industriels. Elle est robuste et convient bien aux environnements sévères. La gravure chimique ou électrochimique permet de marquer certains métaux grâce à une réaction contrôlée. Elle peut être utile pour les marquages fins, notamment sur inox,…

Filetage, taraudage et filetage hélicoïdal

Filetage, taraudage et filetage hélicoïdal : comprendre les différences et les applications

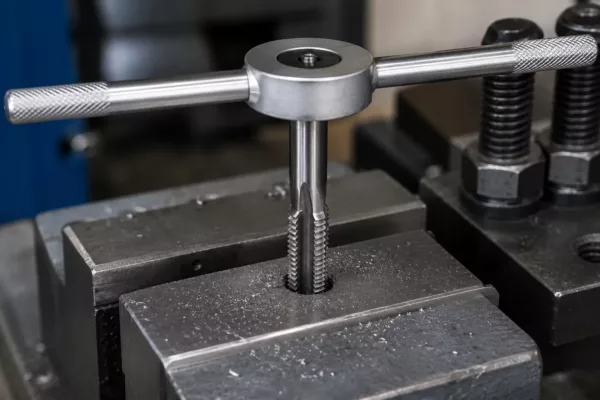
Le filetage est une opération essentielle en usinage, en mécanique industrielle, en maintenance, en fabrication métallique et dans tous les domaines où l’on doit assembler des pièces de manière solide, démontable et précise. Il consiste à créer une forme hélicoïdale sur une surface cylindrique afin de permettre l’assemblage avec une vis, un écrou, une tige filetée ou un élément mécanique compatible. Le filetage peut être réalisé à l’extérieur d’une pièce, par exemple sur une tige ou un axe, ou à l’intérieur d’un trou, dans ce cas on parle plus précisément de taraudage. Dans le langage courant, les termes filetage et taraudage sont parfois confondus. Pourtant, ils ne désignent pas exactement la même chose. Le filetage extérieur correspond au profil en spirale visible sur une vis ou une tige filetée. Le taraudage correspond au filetage intérieur réalisé dans un trou pour recevoir une vis. Quant au filetage hélicoïdal, il désigne la forme générale du filet, qui suit une trajectoire en hélice autour ou à l’intérieur d’un cylindre. Cette géométrie hélicoïdale est ce qui permet à une vis d’avancer progressivement lorsqu’elle tourne. Qu’est-ce que le filetage ? Le filetage est une rainure en forme d’hélice usinée sur une surface cylindrique. Cette rainure forme un profil régulier appelé filet. Lorsque le filetage est situé à l’extérieur d’une pièce, on parle de filetage extérieur. C’est le cas d’une vis, d’un boulon, d’un goujon ou d’une tige filetée. Ce type de filetage permet à la pièce de s’insérer dans un écrou ou dans un trou taraudé. Le filetage mécanique sert principalement à créer un assemblage démontable. Contrairement au soudage, au collage ou au rivetage, un assemblage fileté peut être serré, desserré, démonté, remplacé ou réglé. C’est pourquoi le filetage est omniprésent dans les machines, les structures métalliques, les équipements industriels, les moteurs, les outils, les meubles, les véhicules et les appareils du quotidien. Un bon filetage de précision doit respecter plusieurs critères : le diamètre, le pas, le profil du filet, la profondeur, la concentricité, l’état de surface et la résistance mécanique. Si l’un de ces éléments est mal réalisé, l’assemblage peut présenter du jeu, se bloquer, s’user rapidement ou perdre sa capacité de serrage. Qu’est-ce que le taraudage ? Le taraudage est une opération qui consiste à réaliser un filetage intérieur dans un trou. Avant de tarauder, il faut généralement effectuer un perçage au bon diamètre. Ce diamètre est très important, car il doit laisser suffisamment de matière pour former le filet, sans être trop petit ni trop grand. Si le trou est trop petit, le taraud force, chauffe ou casse. Si le trou est trop grand, le filetage obtenu est trop faible et la vis risque de mal tenir. L’outil utilisé pour le taraudage est le taraud. Il existe des tarauds manuels, des tarauds machine, des tarauds droits, des tarauds hélicoïdaux, des tarauds à refouler et des tarauds adaptés à différents matériaux. Le choix dépend du type de trou, du matériau, de la profondeur, de la précision attendue et du mode de production. Le taraudage de précision est indispensable lorsqu’une vis doit être serrée directement dans une pièce. On le retrouve dans les pièces mécaniques, les bâtis de machines, les carters, les plaques métalliques, les moules, les supports, les brides, les composants automobiles et les pièces aéronautiques. Un taraudage bien réalisé garantit un bon serrage, une bonne tenue dans le temps et une répartition correcte des efforts. Qu’est-ce qu’un filetage hélicoïdal ? Le filetage hélicoïdal désigne la forme en spirale du filet. Le filet ne suit pas une ligne droite : il tourne autour du cylindre en avançant progressivement. Cette trajectoire est appelée hélice. C’est ce principe qui permet à une vis de pénétrer dans un trou taraudé lorsqu’elle tourne. Le caractère hélicoïdal du filetage est fondamental. Il transforme un mouvement de rotation en mouvement de translation. Lorsqu’on tourne une vis, elle avance ou recule selon le sens de rotation. Cette propriété permet de serrer, fixer, régler, bloquer ou transmettre un effort. On parle aussi de filetage hélicoïdal pour désigner certains filets spécifiques ou certains procédés, notamment lorsque la géométrie du filet, son angle, son pas ou sa fonction sont au cœur du sujet. Dans tous les cas, le principe reste le même : une forme en hélice permet l’engagement progressif entre deux pièces filetées. Différence entre filetage et taraudage La différence entre filetage et taraudage repose principalement sur l’emplacement du filet. Le filetage désigne souvent le filet extérieur réalisé sur une tige, une vis ou un axe. Le taraudage désigne le filet intérieur réalisé dans un trou. Les deux sont complémentaires : une vis filetée s’assemble avec un trou taraudé. Par exemple, une vis possède un filetage extérieur. La pièce qui reçoit cette vis possède un taraudage intérieur. Lorsque les deux profils sont compatibles, la vis peut entrer dans le taraudage et créer un assemblage solide. Pour que cela fonctionne correctement, le pas de filetage, le diamètre et le profil doivent être identiques. En pratique, on peut dire que le filetage concerne la partie mâle de l’assemblage, tandis que le taraudage concerne la partie femelle. Cette distinction est essentielle pour choisir les bons outils et les bonnes méthodes d’usinage. Les principaux éléments d’un filetage Un filetage est défini par plusieurs caractéristiques techniques. Le premier élément est le diamètre nominal, qui correspond à la taille générale du filetage. Par exemple, un filetage M6 correspond à un filetage métrique de diamètre nominal 6 mm. Le deuxième élément est le pas de filetage. Le pas correspond à la distance entre deux sommets de filets consécutifs. Plus le pas est grand, plus la vis avance rapidement à chaque tour. Plus le pas est fin, plus le serrage est progressif et précis. On distingue donc les filetages à pas standard et les filetages à pas fin. Le troisième élément est le profil du filet. Dans le système métrique, le profil le plus courant est triangulaire. Il existe aussi d’autres profils, comme les filetages trapézoïdaux, utilisés pour transmettre des efforts importants, ou les filetages ronds, adaptés à…

Perçage et alésage de trous précis

Perçage et alésage de trous précis : comparaison et différence

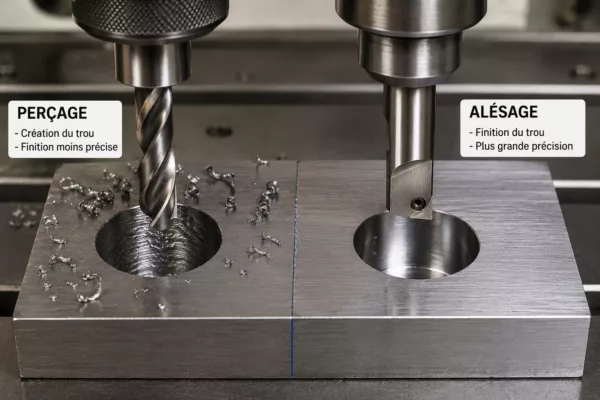
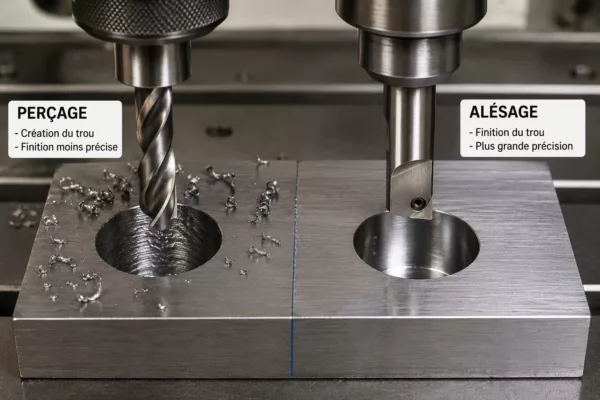
Comprendre le perçage et l’alésage dans l’usinage de précision Le perçage et l’alésage sont deux opérations essentielles dans le domaine de l’usinage, de la mécanique industrielle, de la fabrication de pièces métalliques et de la réalisation de trous précis. Ces deux techniques sont souvent associées, car elles concernent toutes les deux le travail d’un trou dans une pièce. Pourtant, elles ne remplissent pas le même rôle. Le perçage sert principalement à créer un trou dans une matière pleine, tandis que l’alésage sert à améliorer, calibrer ou finir un trou déjà existant. Cette différence est fondamentale lorsqu’on cherche à obtenir un résultat fiable, propre et conforme à des exigences mécaniques précises. Dans de nombreux travaux courants, un simple trou percé peut suffire. Par exemple, lorsqu’il s’agit de faire passer une vis, un boulon ou une tige sans exigence particulière d’ajustement, le perçage est généralement adapté. En revanche, lorsqu’un trou doit recevoir un axe, une goupille, un roulement, une bague ou une pièce devant être parfaitement ajustée, le perçage seul montre rapidement ses limites. C’est là que l’alésage de précision devient indispensable. Il permet d’obtenir un diamètre plus exact, une meilleure circularité, une surface intérieure plus régulière et une tolérance plus serrée. Qu’est-ce que le perçage ? Le perçage est une opération d’usinage qui consiste à enlever de la matière à l’aide d’un foret afin de créer un trou cylindrique. Le foret tourne sur lui-même, pénètre progressivement dans la pièce et évacue les copeaux grâce à ses goujures. Cette opération peut être réalisée avec une perceuse à main, une perceuse à colonne, une fraiseuse, un tour, une machine à commande numérique ou un centre d’usinage. Le perçage de trous est utilisé dans presque tous les secteurs de fabrication. On le retrouve dans la construction métallique, la mécanique générale, l’automobile, l’aéronautique, la chaudronnerie, la serrurerie, la maintenance, la menuiserie, la plasturgie ou encore l’assemblage industriel. Sa fonction principale est de créer une ouverture dans une pièce. Cette ouverture peut servir au passage d’une fixation, à la préparation d’un taraudage, à l’insertion d’un élément mécanique ou à la réalisation d’un avant-trou avant une opération plus précise. Le grand avantage du perçage est sa simplicité. Il s’agit d’une opération rapide, économique et facile à mettre en œuvre. Avec un bon foret, une machine adaptée et un maintien correct de la pièce, il est possible de réaliser des trous propres et fonctionnels. Cependant, le perçage possède des limites. Un foret peut légèrement dévier, vibrer, s’user, chauffer ou créer un trou dont le diamètre réel n’est pas exactement identique au diamètre théorique du foret. C’est pourquoi le perçage de précision demande déjà un minimum de méthode, surtout lorsque la position et la perpendicularité du trou sont importantes. Qu’est-ce que l’alésage ? L’alésage est une opération d’usinage qui consiste à reprendre un trou existant afin d’en améliorer la précision, le diamètre, la géométrie et l’état de surface. Contrairement au perçage, l’alésage ne sert généralement pas à créer le trou initial. Il intervient après une première opération, souvent un perçage préalable, afin d’obtenir un trou plus régulier et plus précis. L’alésage de trous précis peut être réalisé avec un alésoir, une barre d’alésage, une tête à aléser ou un outil monté sur une machine-outil. L’objectif est d’enlever une faible quantité de matière pour atteindre une cote finale très précise. Cette opération est particulièrement utilisée lorsque le trou doit respecter une tolérance stricte ou lorsqu’il doit assurer une fonction mécanique importante. Un trou alésé présente généralement une meilleure circularité, une meilleure cylindricité et un meilleur état de surface qu’un trou simplement percé. Cela signifie que le trou est plus rond, plus régulier sur toute sa profondeur et plus propre à l’intérieur. Ces qualités sont indispensables pour les assemblages mécaniques nécessitant un ajustement précis, comme les logements de roulements, les trous de goupilles, les axes de rotation, les bagues de guidage ou les douilles. Différence principale entre perçage et alésage La différence entre perçage et alésage repose d’abord sur leur fonction. Le perçage sert à créer un trou, alors que l’alésage sert à finir ou corriger un trou déjà existant. Le perçage est donc une opération d’ébauche ou de création, tandis que l’alésage est une opération de finition. Lorsqu’on perce une pièce, on retire une quantité importante de matière pour former le trou. Lorsqu’on alèse, on retire seulement une petite quantité de matière pour ajuster le diamètre final. Cette différence change complètement le niveau de précision obtenu. Le perçage peut produire un trou correct, mais il ne garantit pas toujours une cote très exacte. L’alésage, lui, permet d’obtenir une dimension plus maîtrisée et un résultat plus régulier. Par exemple, si l’on souhaite obtenir un trou final de 10 mm avec une grande précision, on ne perce pas forcément directement à 10 mm. On peut d’abord percer à un diamètre légèrement inférieur, puis effectuer un alésage à 10 mm. Cette méthode permet d’obtenir un trou mieux calibré, plus propre et plus conforme à la cote demandée. Comparaison entre perçage et alésage Le perçage est plus rapide, plus simple et moins coûteux. Il convient parfaitement aux trous standards, aux trous de passage, aux assemblages vissés et aux opérations où la tolérance n’est pas trop serrée. Il permet de produire rapidement un trou dans une pièce pleine. L’alésage est plus précis, plus lent et plus exigeant. Il est utilisé lorsque la qualité finale du trou est importante. Il permet d’améliorer le diamètre, la forme et la finition intérieure du trou. L’alésage est donc privilégié pour les pièces mécaniques qui exigent un ajustement fiable. En résumé, le perçage répond à un besoin de création du trou, tandis que l’alésage répond à un besoin de précision. Ces deux opérations ne sont pas concurrentes, mais complémentaires. Dans un processus d’usinage sérieux, il est très fréquent de percer d’abord, puis d’aléser ensuite. Le rôle du perçage dans la réalisation d’un trou précis Le perçage constitue souvent la première étape de fabrication d’un trou. Même si l’alésage assure la précision finale, la qualité du perçage reste très importante.…

fraise CNC aluminium

Quelle fraise CNC pour aluminium : guide professionnel pour choisir le bon outil et réussir vos usinages

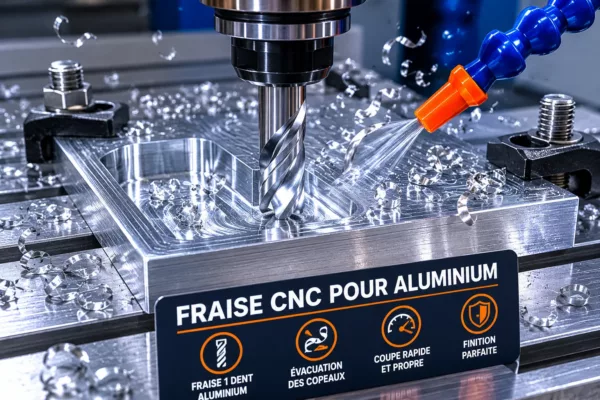
Savoir quelle fraise CNC pour aluminium choisir est essentiel pour obtenir une coupe propre, éviter l’échauffement, limiter les vibrations et préserver la durée de vie de l’outil. L’aluminium est un matériau très utilisé en usinage CNC, notamment dans la signalétique, l’industrie, la mécanique, la fabrication de pièces techniques, le prototypage, l’agencement, la découpe de plaques, la fabrication de faces avant, les boîtiers, les supports, les gabarits et certaines pièces décoratives. Pourtant, même s’il est plus tendre que l’acier, l’aluminium reste plus exigeant à usiner que le bois, le MDF ou le plastique. La difficulté principale de l’usinage aluminium vient de sa tendance à coller à l’outil si la fraise, les paramètres ou l’évacuation des copeaux ne sont pas adaptés. Une mauvaise fraise CNC aluminium peut rapidement provoquer un mauvais état de surface, des bavures, des copeaux qui s’accumulent, une fraise qui chauffe, une casse d’outil ou une pièce qui vibre. Dans certains cas, l’aluminium peut se déposer sur les arêtes de coupe, ce qui dégrade fortement la qualité d’usinage. La question quelle fraise CNC pour aluminium dépend donc de plusieurs éléments : type d’aluminium, épaisseur, rigidité de la machine, puissance de broche, vitesse de rotation, avance, profondeur de passe, lubrification éventuelle, aspiration ou soufflage, maintien de la pièce et finition attendue. Une petite CNC de bureau ne travaillera pas l’aluminium comme une fraiseuse CNC professionnelle rigide. Une plaque d’aluminium fine ne demande pas la même approche qu’un bloc épais ou qu’une pièce mécanique. Dans la plupart des cas, les professionnels privilégient une fraise 1 dent aluminium CNC ou une fraise spécialement conçue pour l’aluminium, car elle offre une bonne évacuation des copeaux. L’espace disponible entre les dents est plus important, ce qui limite l’accumulation de matière. Selon l’application, on peut aussi utiliser des fraises 2 dents adaptées à l’aluminium, des fraises carbure, des fraises revêtues ou des outils spécifiques pour poches, contours, perçages ou finitions. Un bon choix d’outil permet de gagner en précision, en sécurité et en productivité. Pour un atelier, une fraise adaptée réduit les pièces ratées, améliore la durée de vie de la broche et évite les arrêts de production liés à une casse ou à une mauvaise coupe. Les particularités de l’usinage aluminium sur CNC L’usinage aluminium CNC impose de comprendre le comportement du matériau. L’aluminium est relativement tendre, mais il peut être collant. Lorsqu’il chauffe trop, il adhère à la fraise, remplit les goujures et empêche l’évacuation correcte des copeaux. C’est l’une des raisons pour lesquelles une fraise CNC pour aluminium doit être choisie avec une géométrie adaptée. L’autre difficulté est l’évacuation des copeaux. Contrairement à la poussière de bois ou de MDF, les copeaux d’aluminium sont plus lourds, plus coupants et peuvent se coincer dans la rainure. Si les copeaux restent dans la coupe, la fraise recoupe les copeaux déjà produits au lieu d’attaquer proprement la matière. Cela provoque de l’échauffement, des bavures, un mauvais état de surface et une usure accélérée de l’outil. La rigidité de la machine est également déterminante. L’aluminium demande une CNC plus rigide qu’un usinage bois classique. Si la machine vibre, si la pièce est mal maintenue ou si la broche manque de stabilité, la fraise peut entrer en vibration. Cela se traduit par un bruit désagréable, des marques sur les chants, une mauvaise précision et parfois une casse. Une fraise aluminium CNC doit donc être utilisée avec un bridage sérieux, une avance adaptée et des passes raisonnables. Enfin, la lubrification ou le soufflage peut être très utile. Même une petite quantité de lubrifiant adapté ou un soufflage d’air peut améliorer l’évacuation des copeaux et réduire l’échauffement. Selon l’atelier et la machine, on peut utiliser un système de micro-lubrification, une pulvérisation légère, un brouillard d’huile adapté ou un soufflage d’air sec. Particularité de l’aluminium Conséquence en usinage CNC Matière tendre mais collante Risque d’aluminium collé sur la fraise Copeaux métalliques Nécessite une bonne évacuation Chauffe rapide Peut dégrader l’outil et la finition Efforts plus élevés que le bois Demande une machine rigide Vibrations possibles Mauvais état de surface et casse Besoin de maintien solide Bridage ou table aspirante renforcée Finition exigeante Fraise adaptée et paramètres précis L’aluminium peut être très bien usiné sur CNC, mais il ne pardonne pas les mauvais choix d’outil ou de réglage. Quelle fraise CNC pour aluminium choisir en priorité ? Pour la majorité des usages, la fraise 1 dent aluminium CNC est souvent le premier choix. Elle est conçue pour laisser beaucoup d’espace à l’évacuation des copeaux. Avec une seule dent, chaque tour produit un copeau plus important, et la goujure large permet de dégager la matière plus facilement. Cette géométrie limite l’accumulation d’aluminium dans l’outil et réduit le risque de bourrage. La fraise 1 dent spéciale aluminium est particulièrement adaptée aux plaques, aux découpes, aux contours et aux machines qui tournent vite. Elle convient bien aux CNC équipées de broches haute vitesse, car elle permet de conserver une avance correcte tout en évacuant les copeaux. Elle est très utilisée dans la découpe de plaques aluminium, de Dibond avec parement aluminium, de faces avant, de panneaux techniques et de petites pièces. La fraise 2 dents aluminium peut être utilisée sur des machines plus rigides, avec des paramètres adaptés. Elle peut donner une bonne finition et être utile pour certaines opérations de poche ou de finition. Toutefois, elle évacue moins facilement les copeaux qu’une fraise 1 dent. Sur une machine légère ou avec une mauvaise évacuation, elle peut chauffer plus vite. La fraise carbure aluminium est recommandée pour une bonne durée de vie et une meilleure précision. Le carbure offre une excellente rigidité et une bonne tenue de coupe. Certains revêtements peuvent aussi réduire l’adhérence de l’aluminium, mais il faut choisir un revêtement réellement adapté à ce matériau. Type de fraise Usage recommandé Avantage principal Fraise 1 dent aluminium CNC Découpe, contour, plaques aluminium Très bonne évacuation copeaux Fraise 2 dents aluminium Finition, machine rigide, poches légères Meilleur état de surface possible Fraise carbure aluminium Usage professionnel régulier Rigidité et durée de vie Fraise…

Quelle fraise CNC en bois

Quelle fraise CNC pour bois : guide professionnel pour choisir le bon outil de coupe

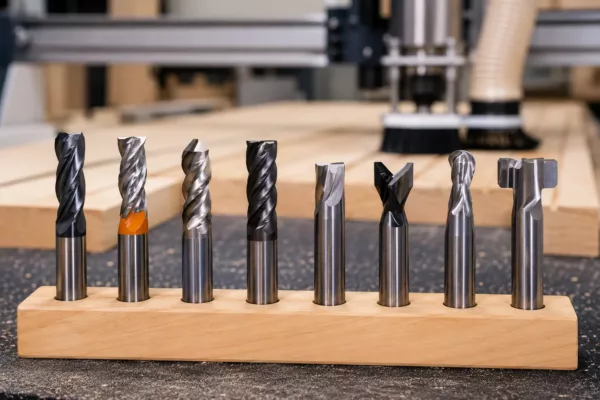
Choisir quelle fraise CNC pour bois utiliser est une décision essentielle pour obtenir une coupe propre, régulière et adaptée au matériau travaillé. Sur une fraiseuse CNC, la machine exécute le parcours, la broche fournit la rotation, mais c’est la fraise CNC bois qui entre réellement en contact avec la matière. Une mauvaise fraise peut provoquer des éclats, des brûlures, des vibrations, une mauvaise évacuation des copeaux, une finition irrégulière ou une casse d’outil. À l’inverse, une fraise adaptée permet de gagner du temps, d’améliorer la qualité des pièces et de prolonger la durée de vie de la machine. Le bois est un matériau très utilisé en CNC, mais il regroupe des réalités très différentes. On peut usiner du bois massif, du MDF, du contreplaqué, du mélaminé, du stratifié, du panneau aggloméré, du CP bouleau, du Valchromat, du compact ou encore des panneaux décoratifs. Chaque matériau réagit différemment. Le MDF se coupe facilement mais produit beaucoup de poussière. Le contreplaqué peut éclater selon le sens des fibres. Le mélaminé demande une coupe très propre pour éviter les éclats de surface. Le bois massif peut varier selon l’essence, l’humidité, le fil du bois et la densité. La question quelle fraise CNC pour bois ne peut donc pas recevoir une réponse unique. Le bon choix dépend du matériau, de l’opération à réaliser, de la finition attendue, de la puissance de la broche, de la vitesse d’avance, de la profondeur de passe et du système d’aspiration. Une fraise droite CNC, une fraise hélicoïdale, une fraise à compression, une fraise V carving, une fraise à surfacer ou une fraise 2 dents bois ne servent pas exactement au même usage. Pour un atelier professionnel, choisir la bonne fraise est aussi un enjeu économique. Une fraise mal adaptée s’use plus vite, fait perdre du temps en retouche et peut générer des pièces non conformes. Une fraise bien choisie permet d’obtenir une meilleure productivité, moins de déchets et une meilleure régularité de production. Pour les menuisiers, agenceurs, fabricants de mobilier, ateliers de signalétique, fablabs ou industriels, le choix de la fraise CNC bois professionnelle doit donc être fait avec méthode. Comprendre les principales familles de fraises CNC pour bois Avant de choisir quelle fraise CNC pour bois, il faut comprendre les principales familles d’outils disponibles. Chaque fraise a une géométrie spécifique qui influence la coupe, l’évacuation des copeaux et l’état de surface. La forme des dents, le nombre de dents, le sens d’hélice et le diamètre jouent un rôle important. La fraise droite CNC bois est souvent utilisée pour des découpes simples, des rainures ou des opérations générales. Elle coupe de manière directe et peut convenir à certains panneaux. Elle est généralement plus simple, mais elle n’offre pas toujours la meilleure évacuation des copeaux sur les fortes profondeurs. La fraise hélicoïdale CNC bois possède une hélice qui aide à évacuer les copeaux. Elle peut être montante ou descendante. Une fraise hélicoïdale montante tire les copeaux vers le haut et améliore l’évacuation, mais elle peut provoquer des éclats sur la face supérieure du panneau. Une fraise descendante pousse les copeaux vers le bas et donne souvent une face supérieure plus propre, mais elle évacue moins bien les copeaux en profondeur. La fraise à compression CNC bois combine une partie montante et une partie descendante. Elle est très appréciée pour les panneaux plaqués, contreplaqués, stratifiés ou mélaminés, car elle limite les éclats sur les deux faces. C’est souvent l’un des meilleurs choix pour obtenir une découpe propre sur des panneaux sensibles. La fraise V carving CNC est utilisée pour la gravure, le lettrage, les chanfreins décoratifs ou les rainures en V. Elle ne sert pas principalement au détourage, mais elle est indispensable pour certains travaux de décoration, signalétique ou personnalisation. La fraise à surfacer CNC permet de surfacer une table martyr, dresser une surface ou aplanir une pièce. Elle possède généralement un diamètre plus important qu’une fraise de découpe classique. Type de fraise CNC bois Usage principal Avantage Fraise droite CNC bois Rainure, découpe simple, usage général Simple et polyvalente Fraise hélicoïdale montante Découpe profonde, évacuation copeaux Bonne extraction des copeaux Fraise hélicoïdale descendante Face supérieure propre Limite les éclats en surface Fraise à compression CNC Panneaux plaqués, mélaminé, contreplaqué Coupe propre sur les deux faces Fraise V carving Gravure, lettrage, rainure en V Idéale pour décoration Fraise à surfacer Table martyr, dressage de surface Grande largeur de travail Fraise boule CNC bois Relief, 3D, formes arrondies Finition douce sur reliefs Comprendre ces familles permet déjà de mieux orienter son choix selon l’opération à réaliser. Quelle fraise CNC pour bois massif ? Pour le bois massif, le choix de la fraise dépend de l’essence, du sens du fil, de la dureté du bois et du type d’usinage. Un bois tendre comme le pin ne se comporte pas comme un bois dur comme le chêne, le hêtre, le frêne ou le noyer. Le bois massif peut aussi présenter des variations naturelles : nœuds, fibres, zones plus dures, humidité ou tensions internes. Ces éléments influencent la coupe. Pour le détourage du bois massif, une fraise hélicoïdale CNC bois est souvent un bon choix, car elle évacue mieux les copeaux. Une fraise montante peut être intéressante lorsque l’évacuation est prioritaire, surtout en découpe profonde. En revanche, si la face supérieure doit rester très propre, une fraise descendante peut être préférable, à condition de bien gérer les copeaux et la profondeur de passe. Pour les rainures, poches et évidements, une fraise 2 dents bois ou une fraise hélicoïdale adaptée peut donner de bons résultats. Le diamètre doit être choisi selon la largeur de la rainure, le niveau de détail et la puissance de la machine. Pour les détails fins, il faut utiliser un petit diamètre, mais avec des passes plus prudentes. Pour enlever beaucoup de matière, un diamètre plus important peut être plus efficace. Pour la gravure ou les détails décoratifs, la fraise V carving bois est très utile. Elle permet de créer des lettres, logos, motifs, rainures en V et effets de…

Roulement linéaire CNC usure

Roulement linéaire CNC usure : signes, causes, diagnostic et remplacement

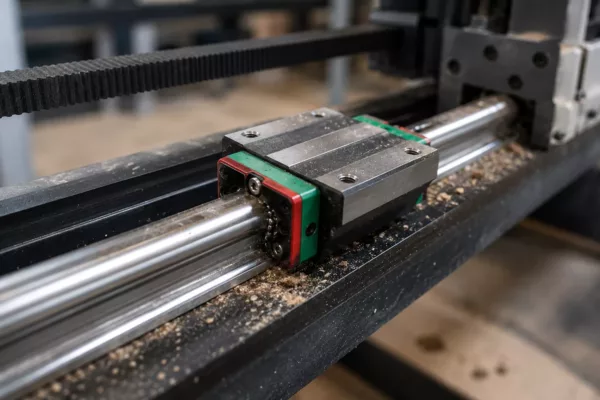
L’usure d’un roulement linéaire CNC peut avoir un impact direct sur la précision, la qualité de coupe, la durée de vie des outils et la fiabilité générale de la machine. Sur une fraiseuse CNC, une graveuse CNC, une machine laser ou un système de déplacement automatisé, les roulements linéaires permettent aux axes de se déplacer avec fluidité, stabilité et répétabilité. Lorsqu’ils sont en bon état, les mouvements sont réguliers, sans point dur, sans vibration anormale et sans jeu excessif. Lorsqu’ils commencent à s’user, les défauts apparaissent progressivement : bruit, perte de précision, traces sur les pièces, vibrations, jeu mécanique ou déplacement irrégulier. Un roulement linéaire CNC usé ne provoque pas toujours une panne immédiate. C’est justement ce qui le rend parfois difficile à identifier. La machine peut continuer à fonctionner, mais avec une précision réduite. Les découpes peuvent devenir moins propres, les gravures moins régulières et les trajectoires légèrement décalées. Sur des travaux simples, le problème peut passer inaperçu pendant un certain temps. Sur des pièces techniques, de la gravure fine ou de l’usinage précis, l’usure devient rapidement visible. Les roulements linéaires pour CNC travaillent souvent dans des conditions exigeantes : poussière de bois, copeaux, vibrations, variations de charge, manque de lubrification, projections, mouvements répétés et parfois mauvais alignement des axes. Une machine mal entretenue, trop chargée ou utilisée dans un environnement poussiéreux peut accélérer l’usure des guidages. À long terme, cela peut endommager non seulement les roulements, mais aussi les rails, les arbres, les patins, les vis, les courroies et même la broche si les vibrations deviennent importantes. Comprendre les signes d’usure roulement linéaire CNC permet donc d’agir avant que la machine ne perde trop en précision. Pour un atelier professionnel, un fablab, un menuisier, un industriel ou un utilisateur régulier, le diagnostic des guidages doit faire partie de l’entretien courant. Un roulement remplacé au bon moment coûte généralement moins cher qu’une machine immobilisée, des pièces ratées ou des rails endommagés. Qu’est-ce qu’un roulement linéaire CNC ? Un roulement linéaire CNC est un composant mécanique qui permet un déplacement rectiligne fluide sur un axe. Il peut se présenter sous plusieurs formes selon la conception de la machine : douille à billes linéaire, patin de rail linéaire, chariot linéaire, roulement sur arbre supporté, guidage prismatique, rail Hiwin, rail MGN, rail HGR, patin HGH, patin MGN, ou encore système de galets selon les machines. Sa fonction reste la même : guider le mouvement avec précision tout en limitant les frottements. Sur une CNC, les roulements linéaires sont utilisés sur les axes X, Y et Z. L’axe X correspond souvent au déplacement latéral, l’axe Y au déplacement longitudinal, et l’axe Z au mouvement vertical de la broche ou de la tête de coupe. Chaque axe doit rester parfaitement guidé. Un défaut sur un seul roulement peut suffire à créer un mouvement irrégulier ou une perte de précision. Les roulements linéaires peuvent être montés sur des arbres cylindriques ou sur des rails profilés. Les douilles à billes sur arbres sont fréquentes sur les machines d’entrée ou de moyenne gamme. Les rails profilés avec patins sont souvent utilisés sur des machines plus rigides ou industrielles, car ils offrent une meilleure capacité de charge et une précision supérieure. Dans tous les cas, l’entretien et le contrôle restent importants. Type de guidage CNC Composant concerné Usage fréquent Douille à billes linéaire Roulement cylindrique sur arbre Petites CNC, machines légères Rail linéaire MGN Rail compact + patin Petites machines, axe Z, graveuses Rail linéaire HGR Rail robuste + patin Fraiseuses CNC plus rigides Arbre supporté SBR Arbre rond + palier ouvert CNC bois, machines grand format Guidage à galets Roues ou galets sur profilé Machines légères ou économiques Patin linéaire industriel Chariot préchargé CNC professionnelles Quand on parle de roulement linéaire CNC usure, il faut donc identifier le type de guidage utilisé, car les signes de défaillance et les méthodes de remplacement ne sont pas toujours les mêmes. Les signes d’usure d’un roulement linéaire CNC Les signes d’usure roulement linéaire CNC peuvent être mécaniques, sonores ou visibles sur les pièces usinées. Le premier signe fréquent est le bruit anormal. Un roulement en bon état doit se déplacer de manière fluide. Si un axe produit un bruit de grattement, de claquement, de frottement métallique ou de roulement irrégulier, il faut inspecter les guidages. Le bruit peut être plus marqué à certaines vitesses ou dans certaines zones de déplacement. Le deuxième signe est le jeu mécanique. Si la broche, le portique ou le chariot bouge légèrement lorsqu’on le pousse à la main, un roulement, un patin ou un guidage peut être usé ou mal serré. Ce jeu peut provoquer des vibrations pendant l’usinage. Il peut également créer des erreurs de dimension, surtout dans les découpes précises ou les gravures fines. Le troisième signe est le point dur. Lorsqu’on déplace un axe manuellement, le mouvement doit rester régulier sur toute la course. Si l’axe bloque légèrement, force à certains endroits ou semble accrocher, cela peut indiquer un roulement usé, encrassé, mal lubrifié ou un rail abîmé. Un point dur peut aussi venir d’un mauvais alignement, mais les roulements doivent être contrôlés en priorité. Le quatrième signe est la perte de précision. Une machine qui coupait correctement peut commencer à produire des pièces légèrement déformées, des cercles ovalisés, des bords irréguliers, des répétitions imprécises ou des vibrations visibles dans la matière. Ce type de problème peut venir de plusieurs causes, mais les roulements linéaires font partie des éléments à vérifier. Signe observé Cause possible Bruit de grattement Roulement encrassé, billes usées, rail marqué Jeu dans l’axe Roulement usé, patin fatigué, serrage insuffisant Point dur Mauvaise lubrification, rail sale, roulement détérioré Vibrations en usinage Guidage usé, jeu mécanique, mauvais alignement Perte de précision Déplacement irrégulier ou jeu dans les axes Traces ondulées sur les chants Vibration ou guidage instable Axe qui force Roulement bloqué, rail abîmé ou poussière accumulée Échauffement local Frottement excessif ou manque de lubrification Un seul de ces signes ne suffit pas toujours à confirmer l’usure d’un roulement,…