Quels sont les avantages d'une fraiseuse CNC

Quels sont les avantages d’une fraiseuse CNC : une révolution technologique

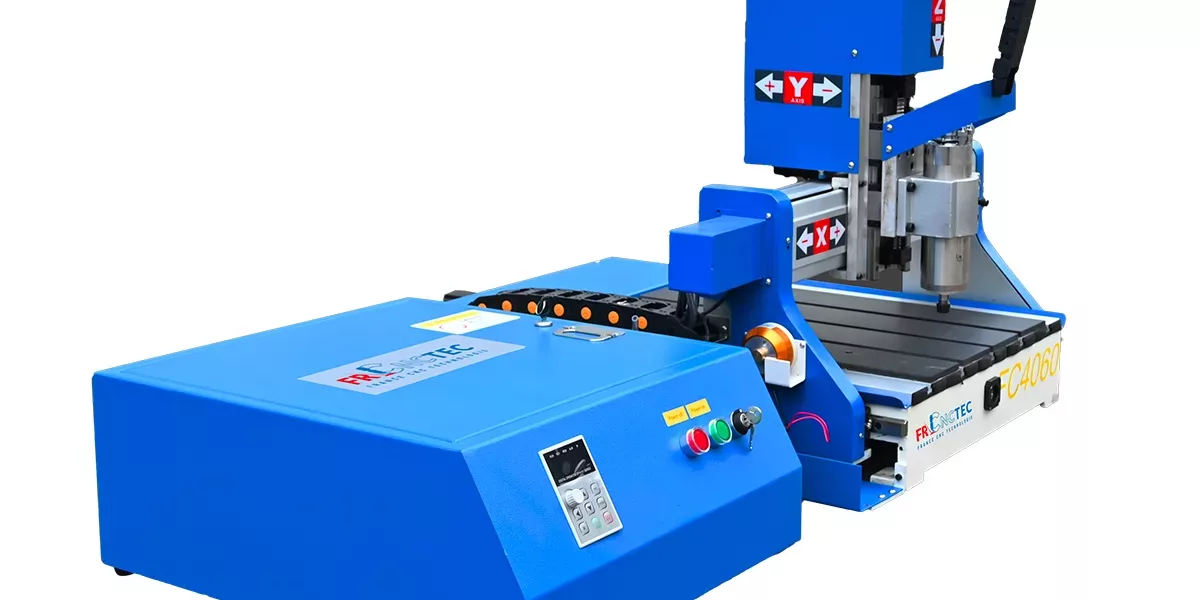
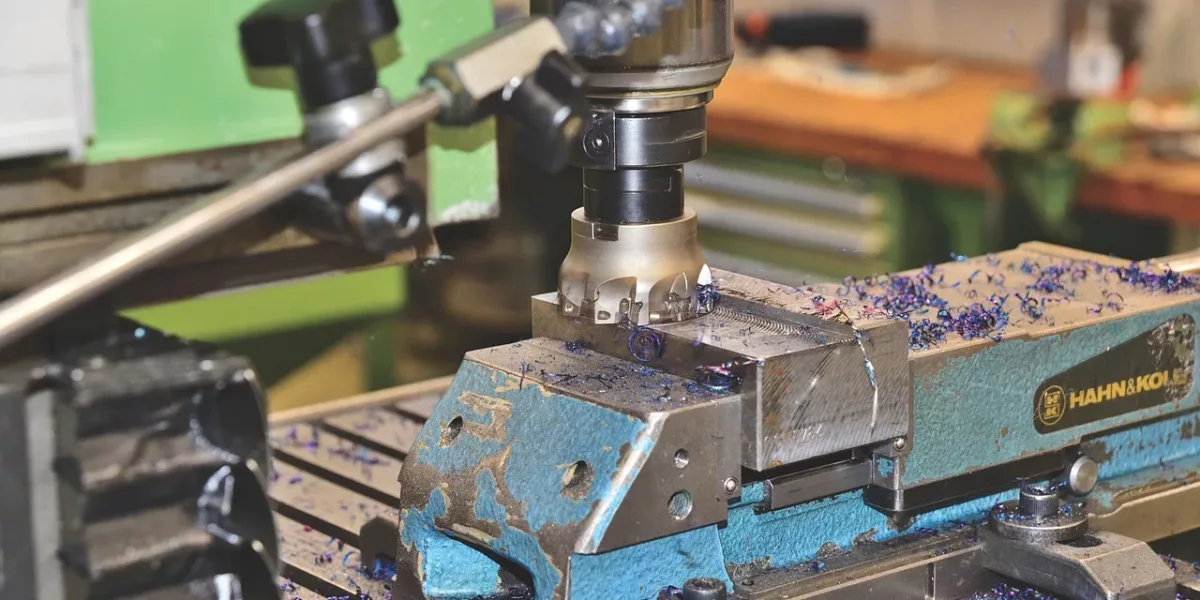
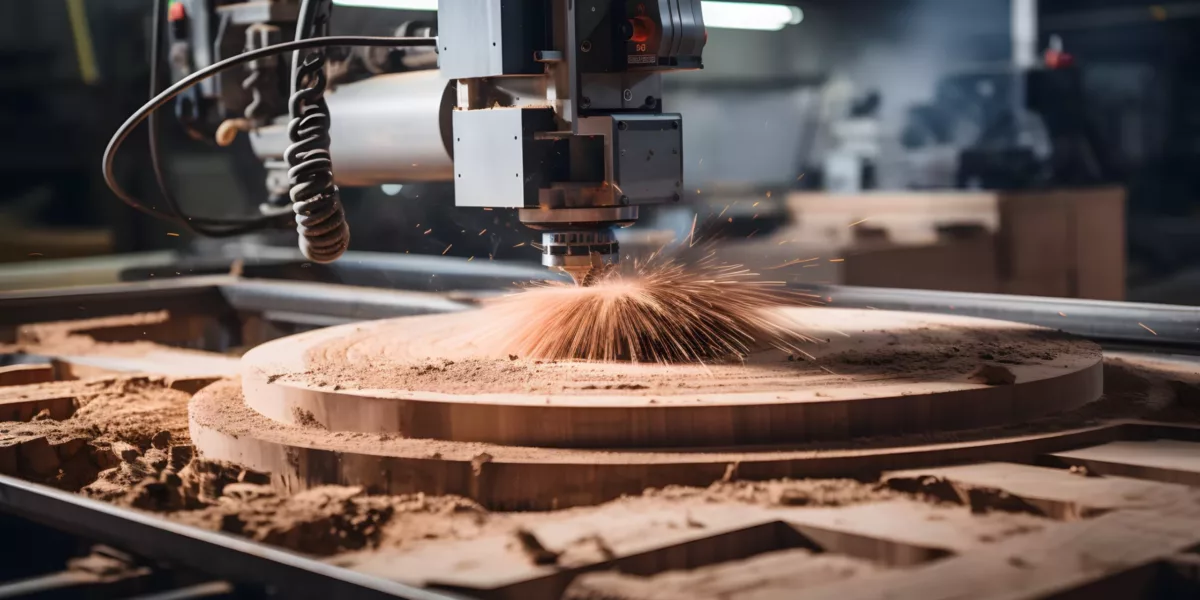
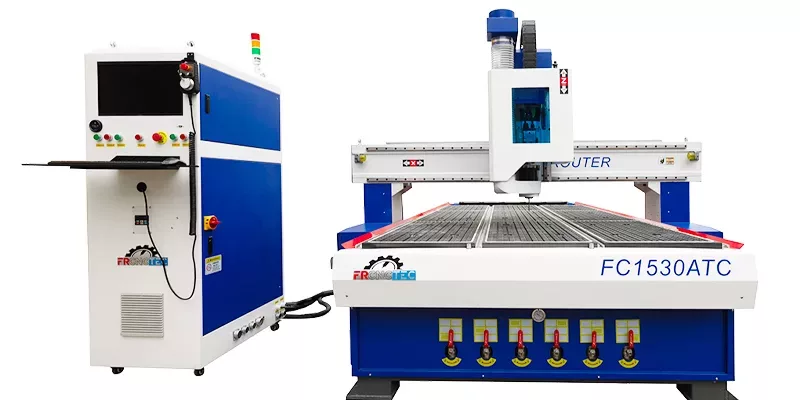
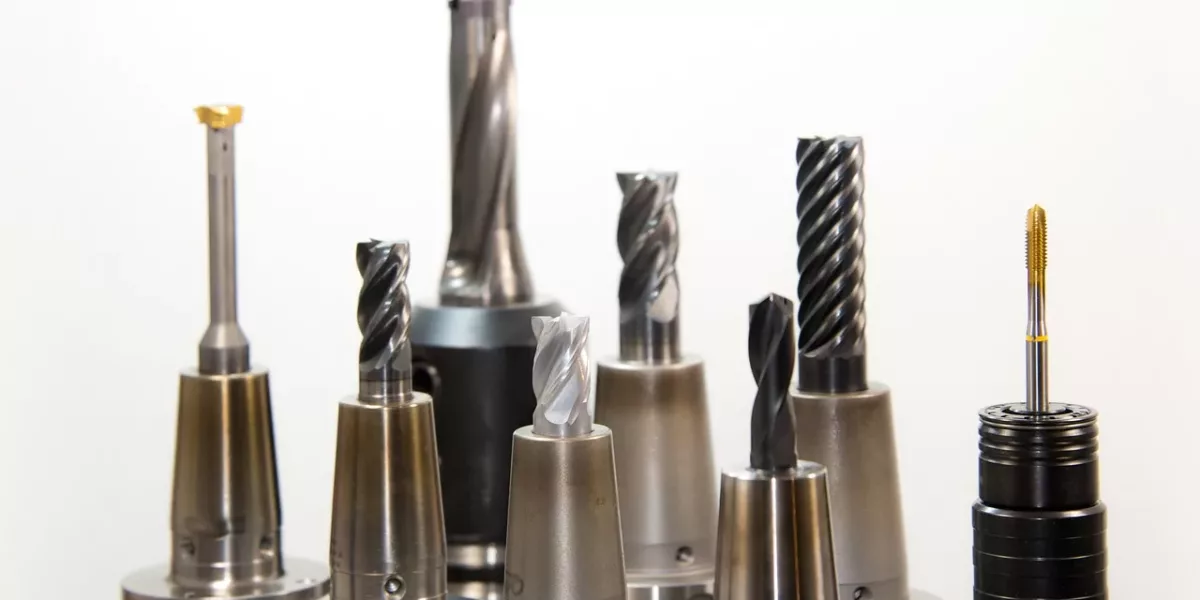
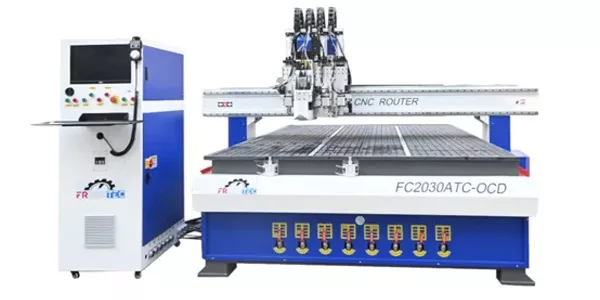
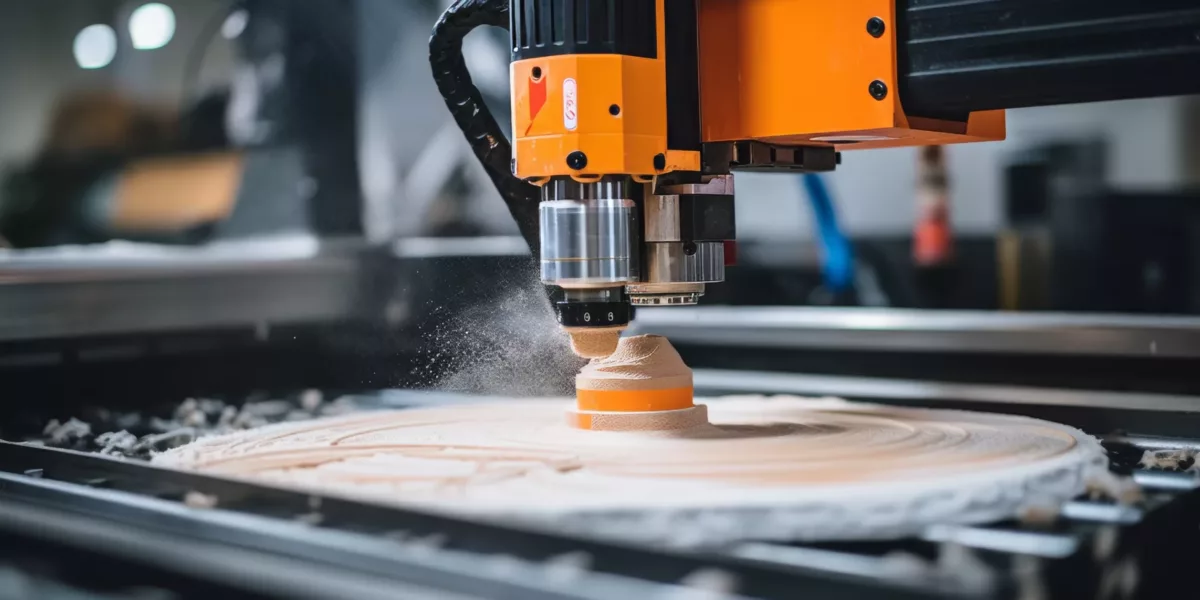
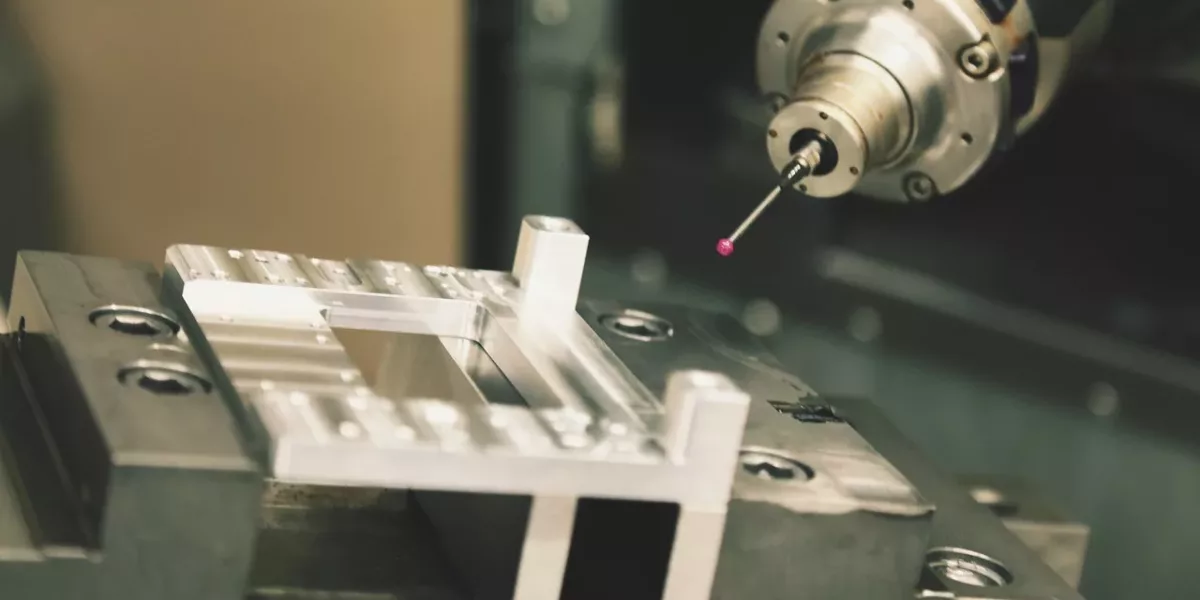
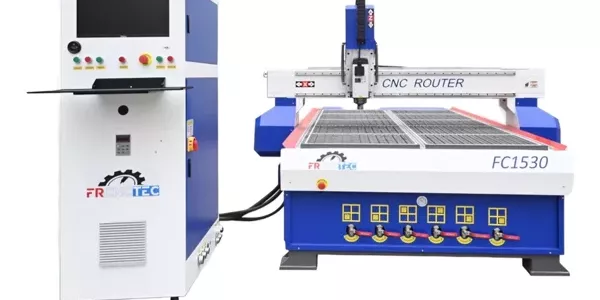
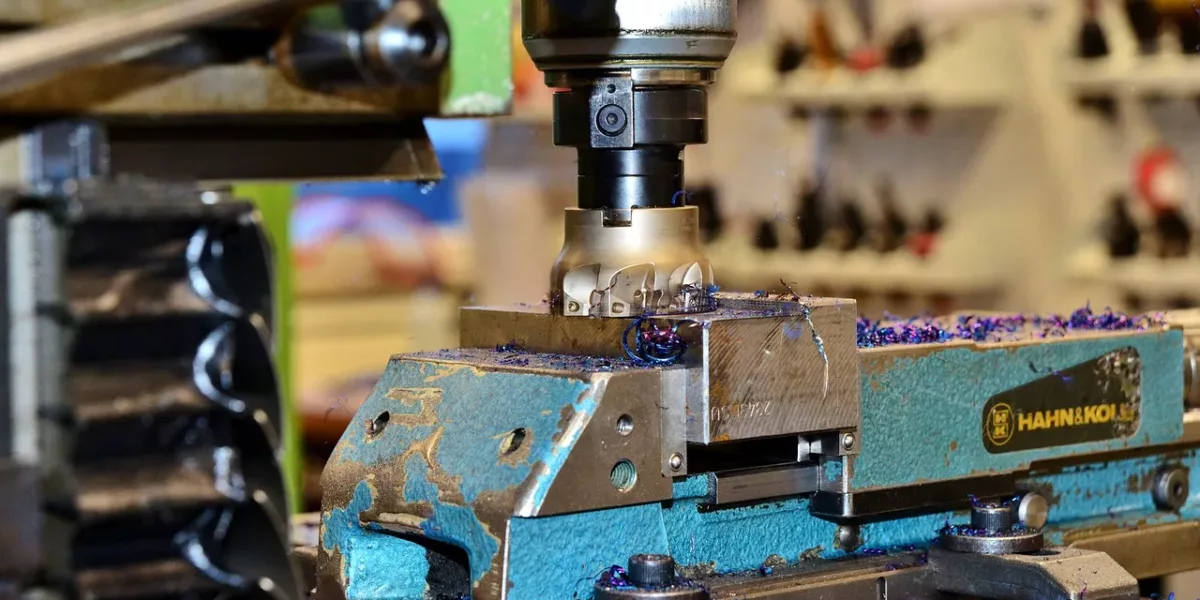
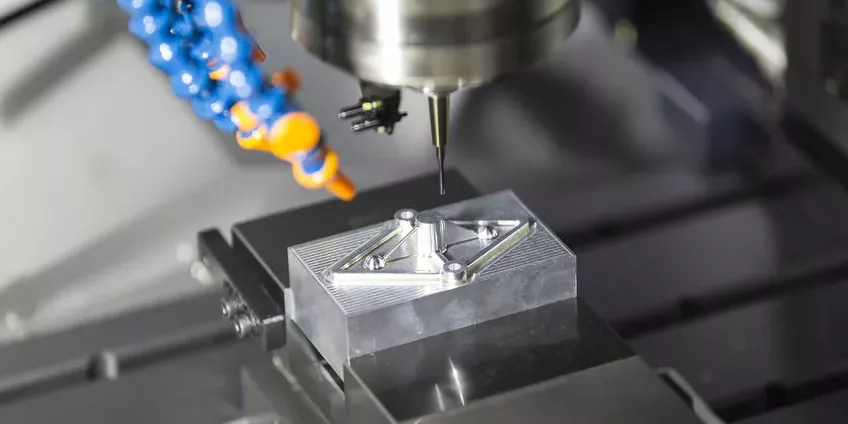
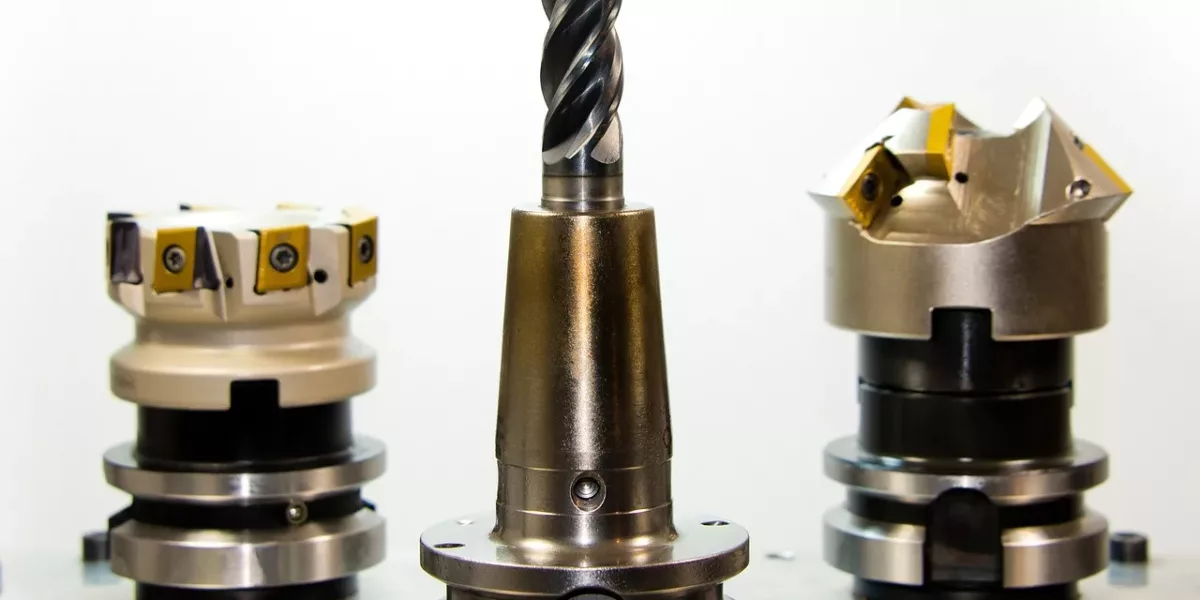
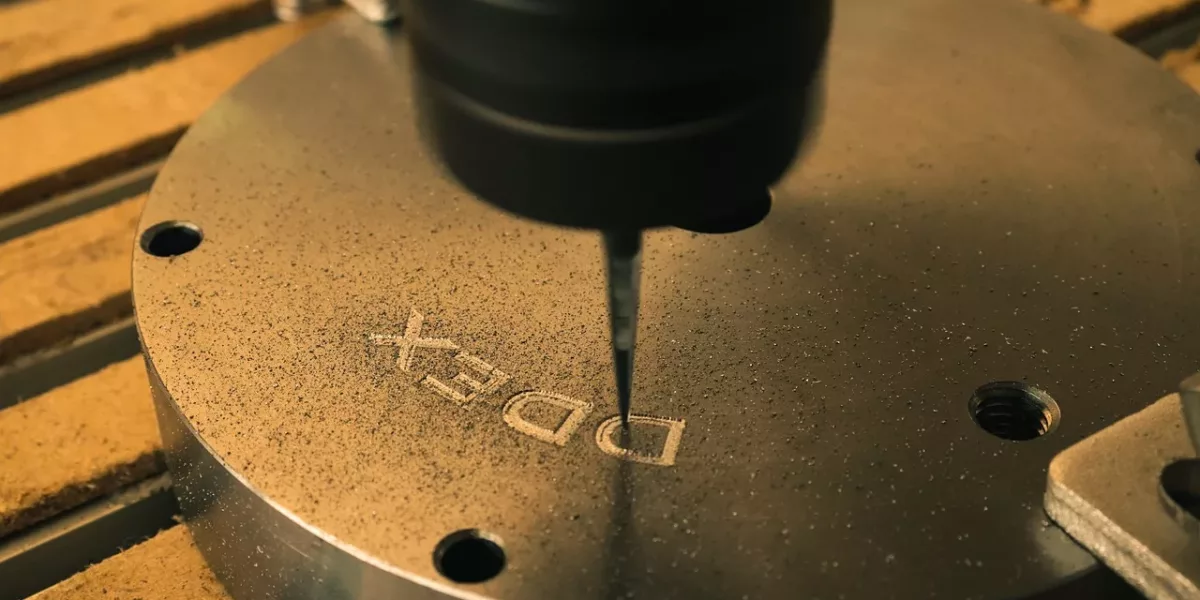
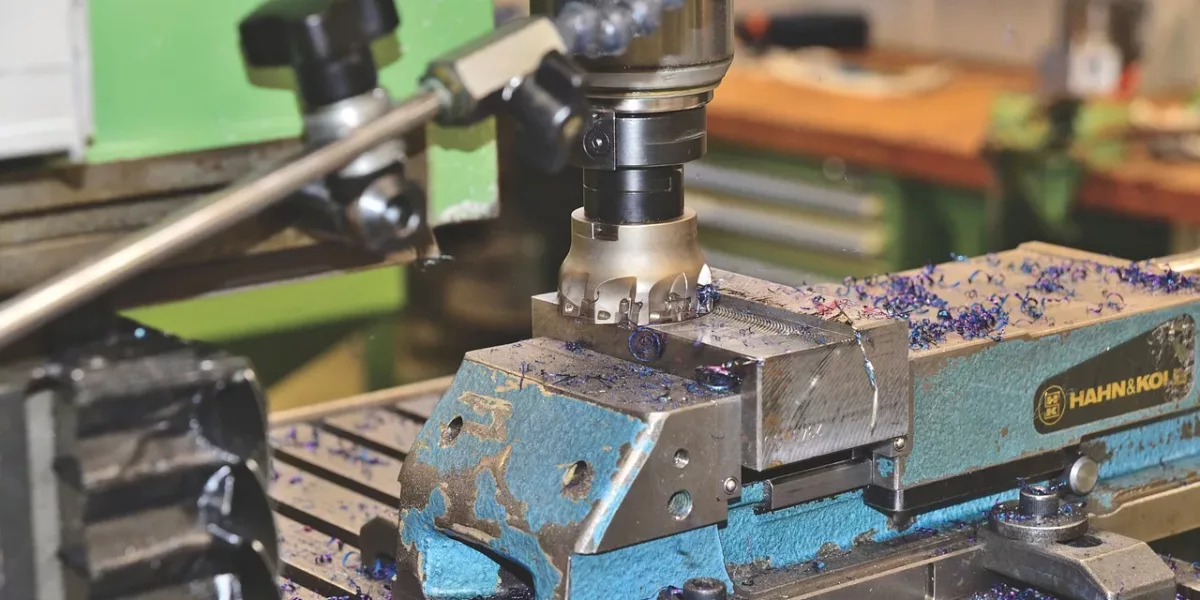
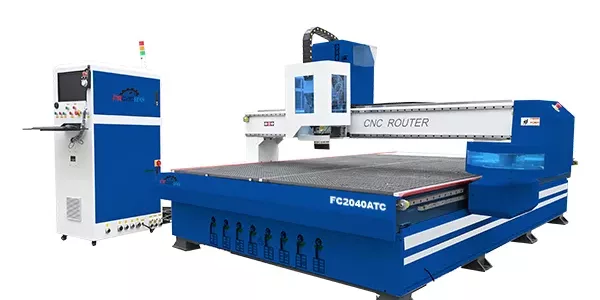
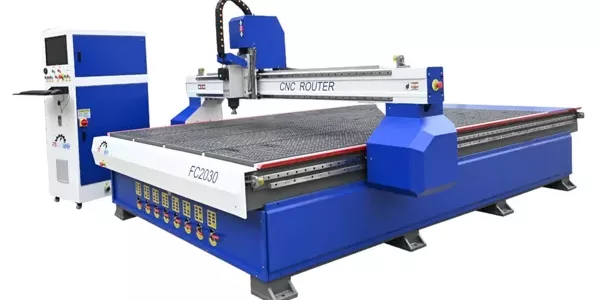
L’avènement des fraiseuses CNC (Commande Numérique par Calculateur) sur le marché a transformé les processus industriels, en particulier dans les domaines de l’usinage et de la fabrication. Ces machines-outils automatisées façonnent des matériaux de manière précise et répétée grâce à des commandes numériques. Elles sont désormais présentes dans une multitude de secteurs, allant de l’aéronautique à l’automobile, en passant par l’électronique et la mécanique.  Une précision inégalée Les fraiseuses CNC peuvent reproduire les mêmes mouvements avec une exactitude de l’ordre du micron. C’est grâce à cette disposition qu’elles arrivent à fabriquer des pièces conformes aux tolérances les plus strictes. Dans certains secteurs, comme l’aéronautique, où la moindre erreur a des conséquences catastrophiques, cette précision est de rigueur. Les fraiseuses CNC réduisent les écarts de fabrication et augmentent la qualité globale des produits finis. Mais en plus, leur automatisation réduit l’impact des erreurs humaines. Il est donc possible d’obtenir des pièces de qualité constante, même lors de grandes séries de production. Cette précision s’accompagne d’une répétabilité parfaite. Une fois que le programme est en place, la machine est en mesure d’exécuter des milliers de pièces sans déviation par rapport aux spécifications initiales. Cela n’est tout simplement pas réalisable avec un usinage manuel. Un gain de productivité considérable Les fraiseuses CNC fonctionnent de manière autonome après une configuration initiale. Une fois le programme chargé et les paramètres ajustés, la machine produit en continu, 24 heures sur 24, 7 jours sur 7, sans nécessiter de surveillance constante.  Ce caractère donne aux entreprises un avantage indéniable en termes de rendement. En comparaison avec l’usinage manuel au niveau duquel chaque pièce requiert l’intervention d’un opérateur, la fraiseuse CNC peut, en une journée, produire des centaines de pièces identiques avec une précision impeccable. C’est dire que grâce à une telle solution, les entreprises augmentent vite leur volume de production, et ce, en maintenant une qualité constante. La flexibilité dans la conception des pièces En règle générale, les méthodes traditionnelles d’usinages sont limitées en termes de géométrie, mais aussi de complexité. Hors de ce registre, les fraiseuses CNC permettent de créer des pièces aux formes complexes. Grâce à la programmation assistée par ordinateur, il est possible de produire des courbes, des angles et des formes spécifiques qui seraient extrêmement difficiles, voire impossibles, à réaliser manuellement. Mieux encore, la flexibilité des fraiseuses CNC est un atout sur lequel les entreprises s’appuient pour ajuster rapidement la production en fonction des besoins. Si une usine souhaite modifier un design ou produire une série limitée de pièces, il suffit d’adapter le programme informatique sans effectuer de changement majeur au niveau de la machine elle-même. La chose réduit considérablement les temps de préparation. Il y a du coup une réponse rapide aux évolutions du marché, aussi bien qu’aux exigences des clients. Une réduction des coûts Bien que l’investissement initial dans une fraiseuse CNC puisse être élevé, l’équipement s’avère extrêmement rentable à long terme. En raison de la réduction des erreurs humaines et des rebuts, vous avez largement de quoi économiser sur les matières premières, souvent coûteuses. Une production manuelle, sujette aux erreurs, entraîne généralement des pertes de matériaux, ce qui alourdit les coûts. Avec une fraiseuse CNC, chaque pièce est fabriquée avec précision. Plus loin, les frais de main-d’œuvre sont réduits, car une seule personne peut surveiller plusieurs machines à la fois. Conséquence, on économise du temps et de l’argent. À cela s’ajoute la possibilité de produire en grande série. Un levier qui réduit le coût par pièce, mais améliore aussi la rentabilité des projets, même pour des conceptions complexes. La sécurité pour les opérateurs L’impact positif que les fraiseuses CNC ont sur la sécurité des opérateurs est indéniable. Dans un environnement traditionnel d’usinage, les travailleurs sont exposés à des risques physiques, notamment lors de la manipulation des outils coupants et des matériaux lourds. Avec une fraiseuse CNC, le processus d’usinage est automatisé. Bien sûr, cela réduit considérablement les interactions directes entre l’homme et la machine. Les opérateurs ne sont plus exposés aux risques liés aux mouvements rapides ou aux outils tranchants. Ils interviennent principalement pour le réglage initial de la machine, puis pour la surveillance et la maintenance. Du coup, les risques d’accident du travail sont réduits.  N’oublions pas non plus que de nombreuses fraiseuses CNC sont équipées de dispositifs de sécurité supplémentaires. Comment choisir une fraiseuse CNC : les critères essentiels L’acquisition d’une fraiseuse CNC représente un investissement important pour une entreprise. Afin de garantir un choix qui répond aux besoins de votre activité, il est de rigueur de prendre en compte divers critères techniques et pratiques. Pour faire un bon investissement, vous devez les garder en tête : Le type de matériaux à usiner C’est en fonction du matériau à travailler que vous allez choisir un type de fraiseuse CNC. En effet, pour des métaux durs comme l’acier, une machine robuste est nécessaire. D’un autre côté, pour les matériaux plus tendres, à l’image de l’aluminium ou le plastique, une machine moins puissante fera l’affaire. La taille et la capacité de la machine La taille des pièces à usiner détermine la surface de travail requise. Sur les pièces volumineuses, vous avez besoin d’une grande fraiseuse. À l’inverse, une machine compacte est adaptée aux petites pièces. Elle optimise en réalité l’espace. La précision et la répétabilité Pour les pièces avec des tolérances strictes, il faut une haute précision. La répétabilité garantit que la machine reproduit fidèlement chaque pièce, surtout pour les productions en série. Le logiciel et l’interface utilisateur Le logiciel doit être intuitif et adapté à votre niveau. Certes, il y a des solutions bien adaptées aux débutants, mais aussi, d’autres qui présentent des fonctionnalités avancées pour les experts. Le coût total et la maintenance Le coût ne se limite pas à l’achat. Prenez en compte les frais de maintenance, de consommables et de formation, ainsi que la disponibilité des pièces détachées. En gros, les fraiseuses CNC ont indéniablement révolutionné le secteur de l’usinage. En investissant dans cette technologie, les entreprises améliorent leur efficacité. Mais au-delà, elles ont la…

Read story
Pompe à vide CNC table aspirante

Machine laser CO2 qui perd de la puissance : causes et solutions

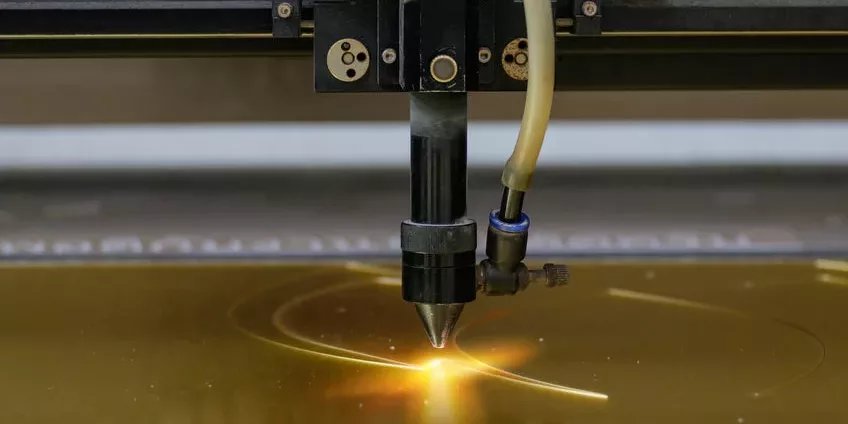
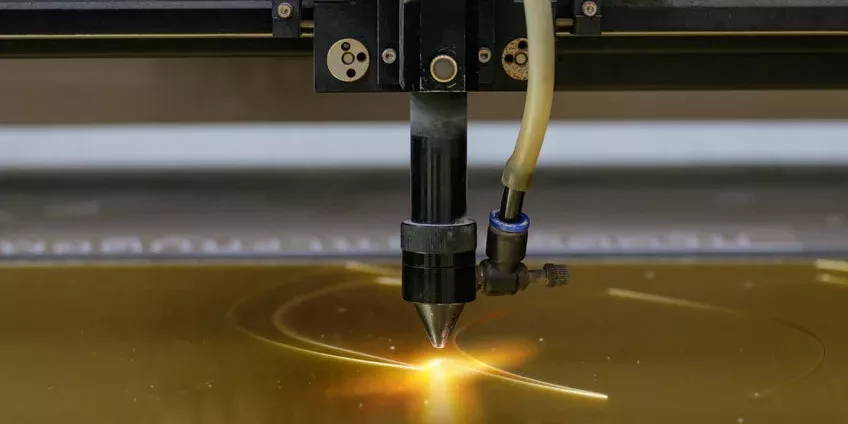
Blog · Machines laser Machine laser CO2 qui perd de la puissance : causes et solutions Tube, refroidissement, miroirs, lentille, focale : la méthode pour trouver pourquoi votre laser CO2 coupe moins bien, et y remédier. Réponse rapide Une baisse de puissance vient rarement du tube en premier. Vérifiez dans l’ordre : la propreté de la lentille et des miroirs, l’alignement du faisceau, la distance focale, la température de l’eau de refroidissement et l’assistance d’air. Ce n’est qu’une fois ces points écartés qu’il faut soupçonner un tube en fin de vie ou l’alimentation haute tension. Votre machine laser CO2 coupait sans difficulté un contreplaqué de 5 mm, et il faut maintenant deux passes ? La gravure est plus pâle, les bords moins nets ? Ce symptôme est l’un des plus courants, et il a presque toujours une cause simple. Voici comment procéder pour la trouver sans remplacer inutilement des pièces coûteuses. 1.Comment fonctionne le trajet du faisceau ? Dans une machine laser CO2, le faisceau naît dans le tube laser, alimenté en haute tension et refroidi par eau. Il est ensuite renvoyé par trois miroirs successifs jusqu’à la tête, où une lentille le concentre en un point minuscule sur le matériau. Chaque élément de cette chaîne peut faire perdre de la puissance : une optique sale absorbe une partie de l’énergie, un miroir désaligné dévie le faisceau, une mauvaise focale l’étale. 2.Les signes qui doivent vous alerter Il faut plus de passes ou une vitesse plus lente pour couper la même épaisseur. La puissance de coupe varie selon l’endroit de la table (bonne d’un côté, faible de l’autre). La gravure est pâle ou irrégulière. Le trait est plus large et les bords plus brûlés qu’avant. La lueur dans le tube change de couleur ou devient instable. Indice important Si la puissance varie selon la zone de la table, le problème est presque toujours un alignement des miroirs, pas le tube. 3.Le diagnostic, dans le bon ordre Étape Ce qu’on vérifie Solution 1. Lentille Traces, dépôts de fumée, points brûlés Nettoyage avec un produit adapté ; remplacement si la lentille est piquée 2. Miroirs Poussière, fumées, rayures Nettoyage des trois miroirs ; remplacement si le revêtement est abîmé 3. Alignement Le faisceau frappe-t-il le centre de chaque miroir ? Test au ruban adhésif et réglage miroir par miroir 4. Focale Distance entre la buse et le matériau Régler la hauteur selon la focale de la lentille 5. Refroidissement Température et circulation de l’eau Maintenir l’eau dans la plage du fabricant ; changer l’eau si trouble 6. Assistance d’air Débit à la buse Contrôler le compresseur, les tuyaux et la buse 7. Tube et alimentation Puissance réelle, courant, âge du tube Diagnostic par un technicien ; remplacement si le tube est usé 4.Nettoyer la lentille et les miroirs C’est la cause la plus fréquente, et la plus simple à corriger. Les fumées de découpe, surtout sur le bois et l’acrylique, se déposent sur la lentille et sur le dernier miroir. Une optique encrassée absorbe l’énergie du faisceau, chauffe et finit par se fissurer. Coupez l’alimentation de la machine et laissez refroidir. Démontez la lentille de la tête en notant son sens de montage (face bombée vers le haut en général). Nettoyez délicatement avec un coton-tige ou un papier optique imbibé d’un nettoyant adapté (alcool isopropylique ou produit spécifique). Inspectez à la lumière : une lentille qui reste tachée ou piquée doit être remplacée. Procédez de même pour les miroirs, puis remontez sans toucher les surfaces avec les doigts. Lentille pour machine laser CO2Voir le produitMiroir pour machine laser CO2Voir le produit 5.Vérifier l’alignement des miroirs Chocs, vibrations ou déplacement de la machine suffisent à désaligner légèrement un miroir. Le test classique consiste à coller un morceau de ruban adhésif de masquage devant chaque miroir, puis à envoyer une impulsion très courte à faible puissance : la marque doit se trouver au centre, et au même endroit quelle que soit la position de la tête sur la table. On règle toujours les miroirs dans l’ordre, du premier (près du tube) au troisième (sur la tête), avec les vis de réglage de chaque support. Cette opération demande de la méthode : en cas de doute, faites-la réaliser par un technicien. Sécurité Le faisceau d’un laser CO2 est invisible et brûle instantanément. Pendant les tests d’alignement, capot fermé autant que possible, lunettes adaptées à la longueur d’onde du CO2, et jamais la main sur le trajet du faisceau. Le tube fonctionne sous très haute tension : ne l’approchez pas machine sous tension. 6.Refroidissement et focale : deux causes sous-estimées Le rendement d’un tube CO2 dépend fortement de sa température. Une eau trop chaude, en été ou avec un simple seau sans refroidisseur, fait chuter la puissance et abrège la vie du tube. Une eau trop froide peut provoquer de la condensation. Maintenez l’eau dans la plage recommandée par le fabricant, utilisez de l’eau déminéralisée et changez-la régulièrement. Côté focale, une lentille mal réglée en hauteur étale le point de chauffe : la découpe paraît « faible » alors que la puissance est intacte. Vérifiez la hauteur de la buse par rapport au matériau après chaque changement de lentille ou d’épaisseur. 7.Quand faut-il remplacer le tube ? Un tube laser CO2 est une pièce d’usure : sa puissance diminue progressivement au fil des heures de fonctionnement, et sa durée de vie dépend beaucoup de son refroidissement et du courant auquel on le fait travailler. Faire tourner le tube en permanence au maximum de sa puissance l’use plus vite. Si tous les points précédents sont en ordre et que la puissance reste insuffisante, le tube ou son alimentation haute tension est probablement en cause. Le remplacement est l’occasion de reconsidérer la puissance adaptée à vos travaux (voir laser CO2 100 W, 160 W ou 300 W). 8.Questions fréquentes À quelle fréquence nettoyer la lentille ? Contrôlez-la chaque semaine en usage régulier, et chaque jour si vous découpez beaucoup de bois ou d’acrylique, qui produisent de nombreuses…
Read story

Palpeur CNC : comment régler l’origine de l’axe Z avec précision

Blog · Réglages CNC Palpeur CNC : comment régler l’origine de l’axe Z avec précision Principe, procédure pas à pas, palpeur filaire ou sans fil, erreurs fréquentes : tout pour régler le zéro Z de votre fraiseuse de façon fiable et répétable. Réponse rapide Un palpeur d’axe Z est une plaque d’épaisseur connue reliée au contrôleur. La fraise descend lentement jusqu’à la toucher, le contrôleur détecte le contact et en déduit la position exacte de la surface. C’est plus rapide et bien plus répétable qu’un réglage « à la feuille de papier », à condition de bien renseigner l’épaisseur de la plaque et de garder le contact propre. Chaque fois que vous changez d’outil ou de pièce, la machine doit savoir exactement où se trouve la surface à usiner. Une erreur de quelques dixièmes de millimètre suffit à graver trop profond, à laisser une peau en fin de découpe ou à entailler la table. Le palpeur d’axe Z règle ce problème en quelques secondes. 1.À quoi sert l’origine Z ? Le programme d’usinage (le G-code) exprime toutes les profondeurs par rapport à un point de référence : l’origine pièce. En Z, ce point est le plus souvent le dessus de la pièce, parfois le dessus de la table ou du plateau martyr. Si ce zéro est faux, toutes les profondeurs du programme le sont aussi. Comme chaque outil a une longueur différente une fois serré dans la pince, l’origine Z doit être refaite à chaque changement d’outil, sauf sur les machines équipées d’une mesure automatique de longueur d’outil. 2.Comment fonctionne un palpeur d’axe Z ? Le principe est un simple circuit électrique. La plaque du palpeur est reliée à une entrée du contrôleur, et une pince crocodile est fixée sur la fraise (ou sur la broche). Quand la fraise touche la plaque, le circuit se ferme : le contrôleur arrête immédiatement la descente et enregistre la position. Il suffit ensuite de retrancher l’épaisseur de la plaque pour obtenir la position exacte de la surface sur laquelle elle était posée. Les contrôleurs DSP comme les logiciels type NCSTUDIO ou Mach3 intègrent cette fonction de palpage. 3.Palpeur filaire ou sans fil ? Critère Palpeur filaire Palpeur sans fil Principe Plaque reliée au contrôleur par câble Signal transmis par radio Pince sur la fraise Oui, en général Non, selon les modèles Mise en place Rapide, mais câble à gérer Très rapide, rien à brancher Usage idéal Atelier simple, réglages occasionnels Changements d’outils fréquents, grandes tables Palpeur réglage de l’axe ZVoir le produitPalpeur sans filVoir le produit 4.La procédure pas à pas Serrez l’outil et nettoyez la fraise : copeaux, résine ou poussière peuvent fausser le contact. Placez le palpeur bien à plat sur la surface de référence (dessus de la pièce en général), sous la fraise. Fixez la pince crocodile sur la fraise si votre modèle en a une, puis testez le contact : touchez la plaque avec la pince, le contrôleur doit signaler le signal. Approchez la fraise en manuel à quelques millimètres au-dessus de la plaque. Lancez le cycle de palpage : la fraise descend lentement, s’arrête au contact, puis remonte légèrement. Vérifiez la valeur : l’épaisseur de plaque doit être correctement renseignée dans le contrôleur, sinon le zéro sera décalé d’autant. Retirez le palpeur et la pince avant de lancer le programme. Conseil d’atelier Mesurez l’épaisseur réelle de votre plaque au pied à coulisse ou au micromètre, et reportez cette valeur dans le contrôleur. Une plaque annoncée à 20 mm qui en mesure 19,8 décale toutes vos profondeurs de 0,2 mm. 5.Zéro sur la pièce ou sur la table ? Faire le zéro sur le dessus de la pièce est la méthode la plus courante : les profondeurs de gravure ou de poche sont alors exactes, même si l’épaisseur du panneau varie. En revanche, pour une découpe traversante, faire le zéro sur le plateau martyr garantit que l’outil descend juste ce qu’il faut sous la pièce, quelle que soit son épaisseur réelle. Choisissez la référence cohérente avec celle de votre programme FAO. 6.Machines avec changeur d’outils : le capteur de longueur Sur une fraiseuse équipée d’un changeur d’outils automatique, on utilise en plus un capteur de longueur d’outil fixe, installé à un endroit précis de la table. Après chaque changement, la machine va toucher ce capteur et calcule la différence de longueur avec l’outil de référence. On règle alors l’origine Z une seule fois, et la machine compense automatiquement les outils suivants. 7.Les erreurs fréquentes et leurs solutions Problème Cause probable Solution Le palpage ne s’arrête pas Contact non détecté (pince, câble, entrée) Tester le signal avant chaque cycle, arrêter en cas de doute Profondeurs décalées Épaisseur de plaque mal renseignée Mesurer la plaque et corriger le paramètre Valeurs qui varient d’un essai à l’autre Copeaux, plaque mal posée, vitesse trop rapide Nettoyer, poser à plat, réduire la vitesse de palpage Contact détecté trop tôt Poussière conductrice ou pince touchant la plaque Nettoyer, repositionner la pince Zéro juste mais pièce ratée Référence différente de celle du programme FAO Harmoniser la référence Z (pièce ou table) Si le problème persiste malgré un palpage correct, d’autres causes sont possibles : jeu mécanique, outil qui glisse dans la pince ou planéité de la table (voir ma fraiseuse CNC ne coupe pas correctement). 8.Questions fréquentes Faut-il refaire le zéro Z à chaque changement d’outil ? Oui, sur une machine sans mesure automatique de longueur d’outil, car la longueur qui dépasse de la pince change à chaque outil. Le palpeur fonctionne-t-il sur une pièce en bois ? Oui : la plaque est posée sur la pièce, c’est la fraise et la plaque qui sont conductrices, pas le matériau usiné. Peut-on utiliser le palpeur pour les axes X et Y ? Certains palpeurs en équerre ou palpeurs 3D permettent aussi de trouver les bords de la pièce en X et Y. Un palpeur Z simple ne règle que la hauteur. À quelle vitesse palper ? Lentement : une vitesse de descente faible donne une mesure…

Read story
fraise CNC aluminium

Broche CNC refroidie par air ou par eau : laquelle choisir ?

Blog · Broche CNC Broche CNC refroidie par air ou par eau : laquelle choisir ? Refroidissement, puissance, vitesse, porte-outil : les critères pour choisir la broche de votre fraiseuse CNC et la faire durer. Réponse rapide La broche refroidie par eau est plus silencieuse et supporte mieux les longues séries, mais elle demande une pompe, un réservoir et une surveillance du circuit. La broche refroidie par air est plus simple et plus robuste dans un atelier froid ou poussiéreux, mais elle est plus bruyante. Pour la puissance, raisonnez d’abord en matériaux et en taille d’outils, pas en chiffre maximal. La broche est le cœur d’une fraiseuse CNC : c’est elle qui fait tourner l’outil et qui encaisse les efforts de coupe. Son choix conditionne la qualité de finition, les matériaux que vous pourrez usiner, le niveau de bruit dans l’atelier et une bonne part des coûts d’entretien. Pourtant, on la choisit souvent en regardant seulement sa puissance. Voici les critères à examiner vraiment. 1.À quoi sert la broche d’une fraiseuse CNC ? La broche est un moteur électrique à haute vitesse, monté sur l’axe Z, qui entraîne l’outil de coupe. Sur les fraiseuses de découpe et de gravure, elle tourne généralement jusqu’à 18 000 ou 24 000 tr/min. Elle est pilotée par un variateur de fréquence, qui règle la vitesse de rotation à partir des consignes du contrôleur (voir DSP ou NCSTUDIO). En tournant, une broche produit de la chaleur, dans son moteur comme dans ses roulements. Évacuer cette chaleur est indispensable : une broche qui chauffe se dilate, perd en précision et use prématurément ses roulements. D’où les deux grandes familles, selon la façon dont elles sont refroidies. 2.Broche refroidie par eau : silencieuse et stable Un circuit d’eau (ou de liquide de refroidissement) circule autour du moteur. Une pompe, placée dans un réservoir, fait circuler le liquide en continu ; certains ateliers ajoutent un refroidisseur (chiller) pour les travaux intensifs. Avantages : fonctionnement très silencieux, température stable même sur de longues séries, pas de souffle d’air qui soulève la poussière. Contraintes : pompe et tuyaux à surveiller, liquide à renouveler, protection antigel indispensable si l’atelier n’est pas chauffé en hiver. Risque principal : si la pompe s’arrête ou si un tuyau se pince, la broche chauffe très vite. Une sécurité (débitmètre ou contrôle de circulation) est fortement recommandée. 3.Broche refroidie par air : simple et robuste Un ventilateur, généralement monté sur l’arbre de la broche, souffle de l’air sur les ailettes du carter. Aucun circuit externe n’est nécessaire. Avantages : installation simple, pas de pompe ni de liquide, aucun risque de gel, adaptée aux ateliers froids ou aux machines déplacées souvent. Contraintes : plus bruyante, en particulier à haute vitesse, et le flux d’air peut disperser la poussière de bois ou de MDF. Point de vigilance : le refroidissement dépend de la vitesse de rotation. À bas régime prolongé, la broche est moins bien ventilée. 4.Comparatif air / eau Critère Refroidie par eau Refroidie par air Bruit Très faible Plus élevé Stabilité thermique Excellente sur longues séries Bonne, dépend du régime Installation Pompe, réservoir, tuyaux Aucun circuit externe Entretien Liquide, pompe, antigel Nettoyage du ventilateur et des ailettes Atelier froid Antigel obligatoire Aucun problème Atelier poussiéreux Pas de souffle Souffle qui disperse la poussière Usage idéal Production régulière, atelier partagé Atelier simple, machines mobiles 5.Quelle puissance choisir ? Les puissances courantes vont d’environ 1,5 kW pour les petites machines à 9 kW et plus pour les fraiseuses industrielles grand format. Le bon choix dépend surtout de ce que vous usinez : Usage principal Ordre de grandeur Remarque Gravure, plastiques, bois tendre, petites pièces 1,5 à 2,2 kW Outils de petit diamètre, pinces ER11 ou ER20 Menuiserie, panneaux, agencement 3 à 6 kW Passes plus profondes, outils de plus gros diamètre Production intensive, bois massif, aluminium 6 à 9 kW et plus Souvent avec changeur d’outils automatique Attention à un piège fréquent : une broche à haute vitesse délivre son couple maximal à haut régime. À faible vitesse, elle perd beaucoup de force. Pour l’usinage de l’aluminium, qui demande souvent des vitesses plus basses, une broche surdimensionnée est donc préférable à une broche juste suffisante. 6.Porte-outil : pinces ER ou changeur automatique Sur les broches à changement manuel, l’outil est tenu par une pince de serrage ER et un écrou. La taille de la pince (ER11, ER20, ER25…) fixe le diamètre de queue maximal que vous pourrez monter. Sur les machines équipées d’un changeur d’outils automatique (ATC), la broche reçoit des cônes porte-outils qui s’échangent automatiquement entre deux opérations. Pince de serrage ER20Voir le produitPince de serrage ER25Voir le produitÉcrou de serrage ERVoir le produit 7.Bien utiliser et entretenir sa broche Faites chauffer la broche quelques minutes à vitesse progressive avant un travail de précision, surtout par temps froid. Vérifiez le refroidissement à chaque démarrage : circulation du liquide ou rotation du ventilateur. Nettoyez le cône et les pinces : un copeau dans la pince provoque du faux-rond et abîme les roulements. Respectez les vitesses de coupe adaptées au matériau (voir vitesse de coupe en fraisage). Écoutez la broche : un bruit de roulement, des vibrations ou un échauffement anormal justifient un contrôle rapide. Conseil d’atelier Changez le liquide de refroidissement d’une broche à eau au moins une fois par an, et plus souvent s’il se trouble. Un liquide chargé d’algues ou de dépôts finit par réduire le débit sans que l’on s’en aperçoive. 8.Questions fréquentes Peut-on remplacer une broche à air par une broche à eau ? Oui, si la puissance, le diamètre du corps et le variateur sont compatibles. Il faut ajouter le circuit de refroidissement et adapter le support de broche si nécessaire. Une broche à eau peut-elle fonctionner sans pompe quelques minutes ? C’est à éviter : sans circulation, elle chauffe très vite. Même pour un essai court, lancez la pompe avant la broche. Quelle broche pour une fraiseuse de menuiserie ? Pour un usage régulier en panneaux, une broche de 3 à…

Read story

Laser CO₂ 100 W, 160 W ou 300 W : quelle puissance choisir ?

Laser CO₂ · Puissance · Guide d’achat Laser CO₂ 100 W, 160 W ou 300 W : quelle puissance choisir ? La puissance d’un laser CO₂ doit être choisie avec le format de table, les matières, l’épaisseur, la cadence et la qualité attendue. Une machine 100 W peut être idéale pour la gravure et les petites productions, tandis que 160 W ou 300 W répondent à des besoins de découpe et de format plus intensifs. 100 W160 W300 WBois & MDFAcrylique & cuir Réponse rapide : choisissez d’abord vos produits et vos formats, puis la puissance. Chez FRCNCTEC, la gamme illustre bien cette logique : FL9060 en 100 W pour un format plus compact, FL1390 et FL1325 autour de 160 W pour des surfaces plus importantes, et FL1325 CL 300 / FL1530 CL 300 pour une configuration 300 W orientée découpe plus intensive. 1. Pourquoi « plus de watts » ne répond pas à toute la question La puissance du tube influence la capacité de coupe et la vitesse possible, mais la machine doit être considérée comme un ensemble. Le format de travail, la table, l’assistance d’air, l’extraction des fumées, le refroidisseur, la qualité des optiques et les paramètres logiciels ont un impact direct sur le résultat. Un atelier de personnalisation d’objets n’a pas les mêmes besoins qu’un fabricant d’enseignes grand format. Choisir 300 W pour graver de petites plaques toute la journée peut être moins pertinent qu’une machine plus compacte, mieux adaptée aux pièces. 2. Laser CO₂ 100 W : gravure, petite série et polyvalence La FL9060 est présentée avec une puissance de 100 W et une vocation de gravure et découpe sur des matériaux non métalliques comme le bois, le cuir, le papier, la mousse, le polystyrène et plusieurs plastiques compatibles. Cette puissance est particulièrement intéressante lorsque l’atelier privilégie la finesse, la gravure, les objets personnalisés, les prototypes et des pièces de dimensions modérées. 3. 160 W : un compromis pour panneaux et production polyvalente La FL1325 est présentée avec un tube CO₂ de 160 W et une grande zone de travail de 1300 × 2500 mm. La FL1390 utilise également une source d’environ 160 W sur un format 1300 × 900 mm. Ce niveau de puissance répond à des besoins plus soutenus de découpe de matériaux compatibles, tout en restant adapté à la gravure. Le choix entre FL1390 et FL1325 dépend alors autant du format des plaques que de la puissance. 4. 300 W : pour gagner en capacité de découpe et en cadence La FL1325 CL 300 est équipée d’un tube CO₂ de 300 W et d’une architecture orientée grand format. FRCNCTEC indique notamment une capacité de découpe du MDF jusqu’à 18 mm pour cette référence, selon les conditions et réglages adaptés. Une puissance de 300 W devient intéressante lorsque la découpe prend le pas sur la gravure fine, que les matières sont plus épaisses ou que le temps de cycle est un critère majeur. 5. Comparatif 100 W / 160 W / 300 W Puissance Profil d’usage Points forts À surveiller 100 W Gravure, personnalisation, petites séries Polyvalence et format compact selon modèle Cadence et épaisseurs de coupe à valider 160 W Découpe / gravure polyvalente Bon équilibre pour panneaux et signalétique Choisir surtout le bon format de table 300 W Découpe plus intensive Réserve de puissance et cadence Investissement, refroidissement, extraction et essais matière 6. Le format de travail peut être plus important que 60 ou 100 W supplémentaires Avant de comparer la puissance, mesurez vos matières brutes. Si votre production utilise principalement des panneaux de grand format, une table trop petite provoquera des reprises, des découpes en plusieurs étapes ou une impossibilité de charger la matière correctement. FL9060 Format plus compact pour objets, petites plaques, gravure et découpe. FL1390 1300 × 900 mm : compromis entre surface utile et encombrement. FL1325 1300 × 2500 mm : adapté aux panneaux et aux productions de signalétique. 7. Quels matériaux prendre en compte ? Les lasers CO₂ sont utilisés sur de nombreux matériaux non métalliques : bois, MDF, contreplaqué, acrylique, papier, carton, cuir, tissu, mousse et certaines matières plastiques compatibles. Tous les plastiques ne doivent toutefois pas être découpés au laser. Sécurité matièreNe découpez jamais une matière plastique inconnue. Certains polymères peuvent libérer des fumées corrosives ou toxiques et endommager la machine. Identifiez la matière et consultez sa fiche technique avant essai. 8. Refroidissement, extraction et assistance d’air Lorsque la puissance augmente, l’environnement machine devient encore plus important. Le tube laser doit fonctionner avec un refroidissement adapté ; les fumées doivent être captées efficacement ; l’assistance d’air aide à la qualité de coupe et à la protection de l’optique. Les fiches techniques FRCNCTEC présentent des chillers industriels, des extracteurs de fumées et des compresseurs adaptés aux différentes configurations. Ces éléments doivent être intégrés au budget et à l’aménagement de l’atelier. 9. Comment choisir sans se tromper Listez vos produitsEnseignes, maquettes, objets, textile, panneaux, PLV ou prototypes. Mesurez les formatsNotez la taille des plaques achetées et celle des pièces finies. Classez les épaisseursConcentrez-vous sur les épaisseurs représentant la majorité des commandes. Faites un testDemandez un essai de coupe et de gravure avec vos propres fichiers et matières. 10. Tableau de décision rapide Votre priorité Puissance à étudier en premier Pourquoi Objets personnalisés et gravure 100 W Puissance cohérente pour un atelier orienté détails et petites pièces. Panneaux et enseignes polyvalentes 160 W Équilibre intéressant avec des formats 1390 ou 1325. Découpe MDF et cadence supérieure 300 W Plus de réserve de puissance sur les configurations CL 300. Découpe de métal Laser fibre Le CO₂ de cette gamme est orienté matériaux non métalliques ; étudiez une source fibre pour les métaux. FAQ : puissance d’un laser CO₂ Un laser 300 W grave-t-il mieux qu’un 100 W ? Pas nécessairement. La qualité de gravure dépend de la focalisation, des paramètres, de la mécanique et de la matière. La puissance supérieure est surtout intéressante pour la capacité et la cadence de coupe. Quelle puissance pour découper du MDF ?…

Read story

DSP ou NCSTUDIO : quel contrôleur choisir pour une fraiseuse CNC ?

CNC · Contrôleur · Logiciel DSP ou NCSTUDIO : quel contrôleur choisir pour une fraiseuse CNC ? Le contrôleur est l’interface entre le G-code et les mouvements de la machine. Deux approches se rencontrent régulièrement sur les routeurs CNC : une commande DSP dédiée et une solution pilotée depuis un PC comme NCSTUDIO. Le bon choix dépend surtout du flux de fichiers et de l’organisation de l’atelier. DSPNCSTUDIOG-codeFAOProduction Réponse rapide : un contrôleur DSP privilégie une commande dédiée et compacte au poste machine ; NCSTUDIO s’inscrit dans un environnement PC avec écran et interface logicielle plus large. Les fonctions exactes varient selon la version et la configuration : validez toujours les axes, entrées/sorties, palpeurs et options nécessaires. 1. À quoi sert le contrôleur d’une fraiseuse CNC ? Après la conception CAO et la préparation FAO, le post-processeur génère un programme G-code. Le contrôleur lit ces instructions et commande les axes, la broche et certaines fonctions auxiliaires de la machine. Il gère notamment les déplacements, les origines, les vitesses et l’exécution du cycle. Une erreur de choix ou de configuration du contrôleur peut compliquer un flux pourtant simple sur le papier. Il faut donc penser à l’usage quotidien : qui charge les fichiers, où se trouve le poste informatique, comment sont gérées les corrections et quelles options doivent être commandées. 2. Contrôleur DSP : une commande dédiée au poste machine FRCNCTEC commercialise notamment un contrôleur DSP A11 CNC. Ce type de commande prend la forme d’une interface dédiée conçue pour piloter la machine sans avoir à utiliser en permanence une interface PC complète devant l’opérateur. Dans un atelier, cette approche peut être appréciée pour la simplicité du poste : le fichier est préparé en amont, transféré, puis l’opérateur gère l’origine et le cycle depuis la commande dédiée. 3. NCSTUDIO : pilotage depuis un environnement PC NCSTUDIO est utilisé sur certaines fraiseuses de la gamme, notamment la FC1530 avec NCSTUDIO. Le pilotage s’effectue depuis un ordinateur équipé du logiciel de commande. Cette logique peut être intéressante lorsque l’atelier souhaite visualiser davantage d’informations sur un grand écran, accéder facilement aux fichiers et conserver un poste informatique dédié à proximité immédiate de la CNC. 4. Comparatif DSP / NCSTUDIO Critère DSP NCSTUDIO Interface Commande dédiée Logiciel sur PC Encombrement au poste Très compact Nécessite un poste informatique Gestion des fichiers Transfert vers la commande selon modèle Accès depuis l’environnement PC Confort visuel Écran plus compact Grand écran possible Profil d’utilisateur Opérateur souhaitant une commande machine dédiée Atelier habitué au pilotage informatique Attention« DSP » et « NCSTUDIO » désignent des familles de solutions. Les fonctions disponibles dépendent de la version installée, des cartes, du firmware et du câblage de la machine. Vérifiez la configuration exacte avant achat ou remplacement. 5. Le post-processeur est plus important que le nom du contrôleur La FAO doit produire un G-code interprété correctement par le système de commande. Il est donc essentiel de disposer d’un post-processeur validé pour la machine. Un programme peut être syntaxiquement correct tout en générant un comportement inattendu si les conventions d’origine, de broche ou de changement d’outil ne correspondent pas. Avant la mise en production, testez les programmes sur une pièce simple et vérifiez les déplacements à vitesse réduite. 6. Quelle solution pour un atelier avec plusieurs opérateurs ? Lorsque plusieurs personnes utilisent la CNC, la standardisation devient essentielle. Un contrôleur très simple n’élimine pas le besoin de procédures. Il faut définir : nommage des fichiers, origine pièce, montage de l’outil, vitesse d’avance, validation du programme et comportement en cas d’arrêt. DSP Peut réduire les manipulations informatiques au poste si le flux est déjà préparé et standardisé. NCSTUDIO Peut offrir plus de confort pour visualiser les fichiers et les informations de commande sur un écran PC. Dans les deux cas La formation, le post-processeur et les procédures d’origine restent indispensables. 7. Remplacement ou dépannage d’un contrôleur : les vérifications Identifier la référenceNotez modèle, version, connectique et paramètres avant démontage. Sauvegarder les paramètresConservez les valeurs d’axes, vitesses, accélérations et entrées/sorties. Vérifier la compatibilitéMoteurs, drivers, palpeur, variateur, capteurs et sécurité doivent être pris en compte. Tester progressivementCommencez sans outil, puis validez origine, sens des axes et limites avant usinage. 8. Quel contrôleur choisir selon votre organisation ? Organisation Orientation à étudier Pourquoi Fichiers préparés dans un bureau séparé DSP Commande dédiée au poste pour lancer des programmes déjà validés. PC permanent à côté de la machine NCSTUDIO Flux de fichiers et pilotage dans le même environnement. Formation de nouveaux opérateurs Les deux Le plus important est la procédure standardisée et l’ergonomie réellement testée. Machine avec nombreuses options À valider techniquement Les entrées/sorties et fonctions supplémentaires doivent être compatibles. FAQ : DSP ou NCSTUDIO Peut-on envoyer le même G-code vers les deux systèmes ? Pas automatiquement. Il faut utiliser un post-processeur compatible avec la machine et vérifier les commandes prises en charge. Un DSP fonctionne-t-il sans ordinateur au poste ? Le principe d’une commande DSP dédiée est justement de pouvoir exécuter la machine depuis son interface ; la préparation CAO/FAO reste réalisée sur un ordinateur en amont. NCSTUDIO nécessite-t-il un PC dédié ? Dans les configurations utilisant NCSTUDIO, le contrôle s’effectue depuis un environnement informatique. La configuration exacte du poste dépend de la machine. Peut-on remplacer un contrôleur soi-même ? Un remplacement implique paramètres, câblage et vérifications de sécurité. Pour une machine de production, il est préférable de faire valider la compatibilité et la mise en service. Besoin de valider votre configuration ? Vous hésitez entre une commande DSP et une CNC pilotée sous NCSTUDIO ? Envoyez votre type de production, votre logiciel FAO et les options de machine nécessaires pour vérifier la configuration la plus cohérente. Demander un devis +33 (0) 6 02 04 03 35 Liens internes conseillés : contrôleur DSP A11, FC1530 NCSTUDIO, pièces CNC, Services et Formation.

Read story
Featured stories